

2026-11-17
锂电扩产转向存量提效:单线竞争时代,叠片机双张检测为何成为刚需
锂电扩产的底层逻辑正在切换:行业告别批量上新产线的时代,转向存量产线挖潜、提升单线 OEE。叠片工艺依托大电芯需求逆势放量,叠片机速度持续拉高、堆叠层数越来越多,原本只是辅助防不良的叠片机双张检测,逐步变成产线止损、守住单线良率的核心一环。
一、扩产数据的两面:总量在收,叠片在涨
CESA 储能应用分会统计,2026 年前七个月国内签约锂电扩产项目 100 个、规划产能 2608.52GWh;对比 2025 全年国内锂电池总产量仅 1755.6GWh。规划产能和实际出货之间存在巨大缺口,意味着大量土地、资金、设备都有沉淀为低效资产的风险。到 8 月,新增规划产能较 4 月高点已经下降 87%。
设备端数据却走出相反趋势。广东省电池行业协会产业研究中心统计:2026 上半年国内锂电设备(不含公辅设备)确认收入 481 亿元,同比 + 38%。其中叠片设备收入 31 亿元,同比 + 41%,增速位居前列;卷绕设备则明显承压。
两组数据对照,结论并非锂电扩产停滞,而是扩产模式彻底改变:从新建厂房、批量招标整线,转向盘活存量、并购在建项目、深挖单线效率。承接在建产能,既能规避新增产能审批门槛,也能压缩投产周期。
二、叠片为什么能逆势向上
核心驱动力来自电芯规格迭代。
储能电芯从 300Ah 向 600Ah 升级,动力电池端刀片、短刀电池持续放量,共同催生更宽、更厚、堆叠层数更高的极片方案。层数提升之后,卷绕工艺的物理短板被放大:卷芯尺寸越大,内外层弧长差、拐角应力越集中;极片加厚进一步加剧弯曲应变。
叠片采用逐层堆叠方式,应力均匀分散在每一层,天然适配大尺寸、大容量电芯,工艺需求持续向叠片倾斜。
落地项目同样印证这个趋势:宁德时代 2026 年新增动力电池产能规划 125GWh,其中 72GWh 明确采用叠片路线;比亚迪 2026 年新增刀片电池产能 60GWh,全部配套高速叠片线;蜂巢能源短刀电池 2026 年产能目标 45GWh,全部依托国产叠片设备。
叠片机本身也在持续提速:2025 年主流交付机型平均叠片速度 132ppm,同比提升 11.8%,对齐精度收窄至 ±0.13mm。速度更快、精度要求更高,留给检测系统的判定窗口被持续压缩。
三、单线效率逻辑下,双张检测的价值与风险同步放大
在大规模新建产线阶段,双张检测的落地思路简单直接:单独增设工位、加装探头,节拍不足就增配设备。新产线空间充足、预算宽裕、点位预留充分,改造难度很低。
存量升级场景下,这套思路不再可行。产线不能加长、主线节拍不能下调、控制柜和机构空间早已排满,检测功能必须嵌入原有时序,同时对接现有 PLC 控制逻辑。叠片机双张检测,从可选的增值工位,变成产线时序里不可缺少的一环。
与此同时,双张不良带来的损失也在急剧放大:
| 变量 | 变化方向 | 对双张检测的影响 |
|---|---|---|
| 极片宽度 | 变宽 | 单张覆盖面积更大,局部极片粘连,单点探头更容易漏检 |
| 极片厚度 | 变厚 | 叠料与单张的厚度差值变大,判定阈值需要重新标定适配 |
| 叠片层数 | 增多 | 中层出现双张,整叠电芯全部报废,损失随堆叠层数放大 |
| 叠片速度 | 提升 | 极片停留时间变短,对检测响应速度、联锁时效要求更高 |
| 换型频次 | 增多 | 多规格混线生产,材料切换稳定性直接决定误报、漏报水平 |
堆叠层数是最容易被低估的风险点。如果双张发生在第 5 层,仅损失 5 层极片;一旦出现在第 80 层,前面全部堆叠对齐的工序全部作废,80 层极片连带工时一并损耗,需要从头堆叠。叠片工艺的报废成本不是线性增加,而是跟随层数成倍上升。
这也是存量技改项目里,极片双张检测优先级持续走高的原因:它不只是提升良率的加分项,更是避免整叠报废的止损方案。
四、存量线改造,检测怎么改才不占用主线节拍
从已经落地的叠片存量改造项目来看,成熟可行方案集中三点:
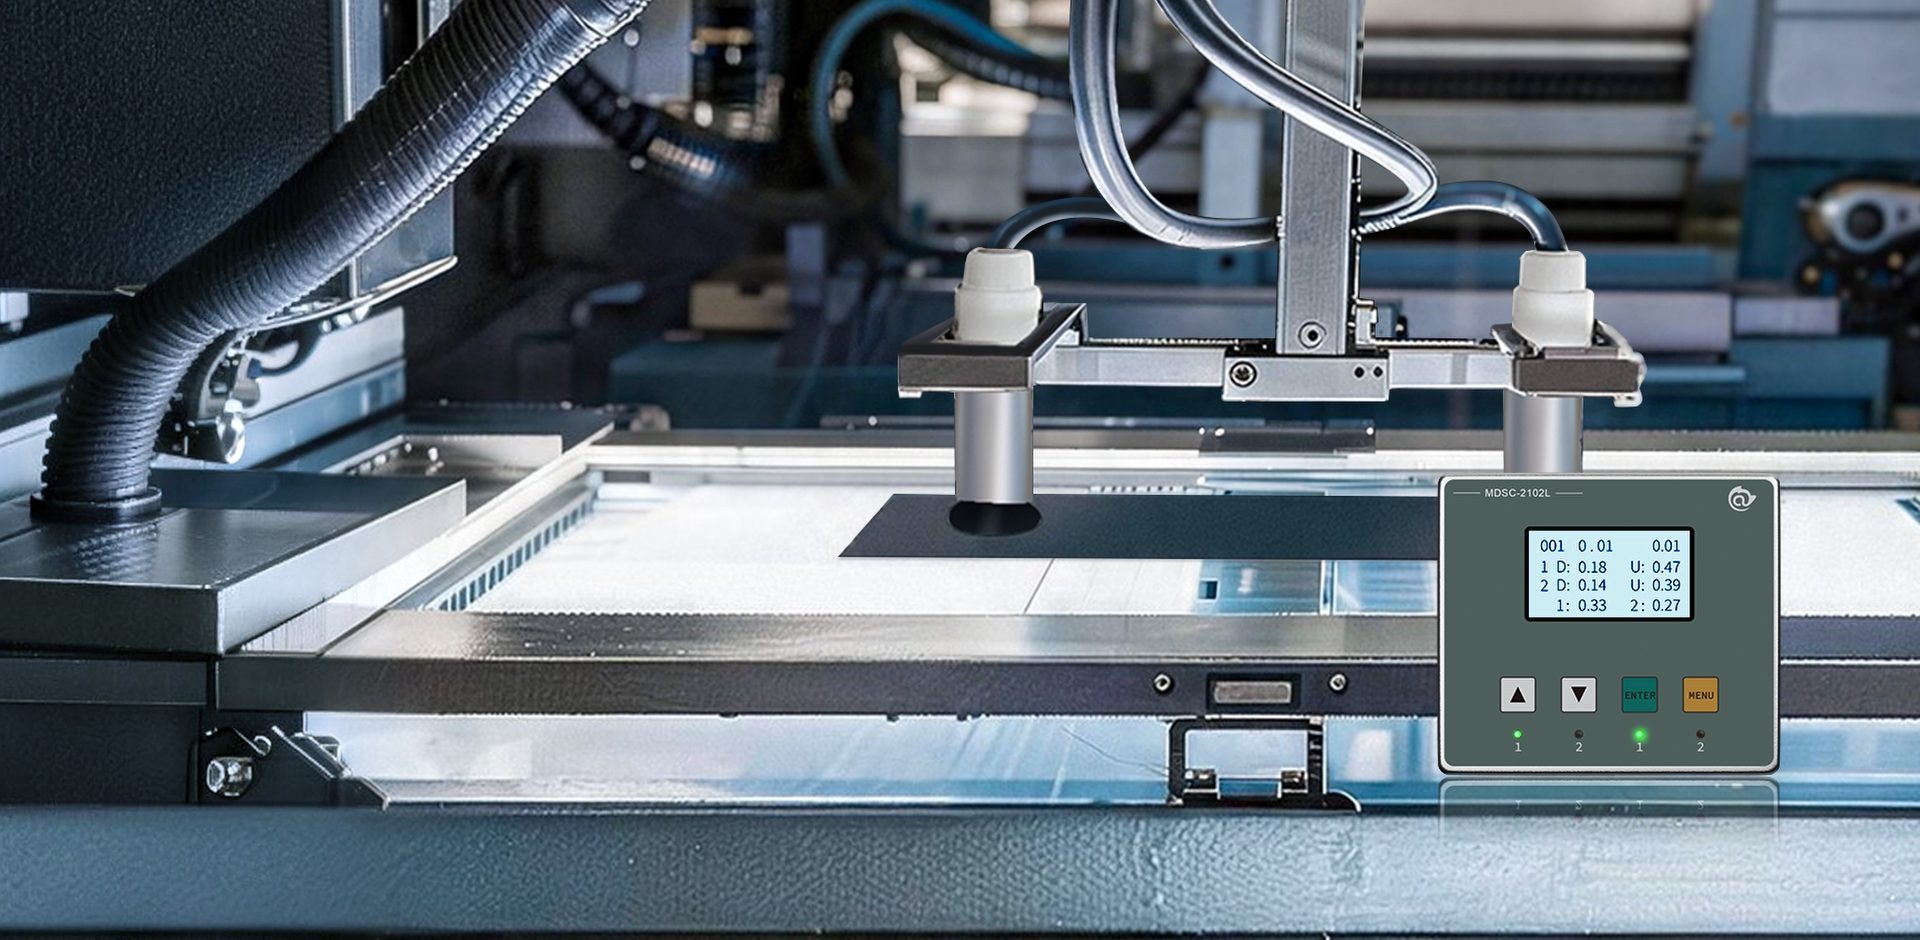
第一,检测与视觉对位工位复用时序,不单独占用节拍。极片由吸盘放置到视觉对位台、执行视觉定位的同期,安装在视觉对位台下方的双张探头同步完成采样与判定,检测结果直接给到 PLC 联锁。检测动作复用原有视觉对位的时间窗口,不额外拉长产线周期。
第二,一台主机带多路探头,节省柜体与布线空间。存量改造最大瓶颈往往不是探头本身,而是控制柜余量不足、对位台机构安装空间紧张。一拖二架构(一台主机配套 2 个独立探头)适配双工位、宽幅极片场景,可以省去一套主机、配套接线和柜体空间,大幅降低改造施工量。
第三,配方绑定料号,换型无需人工反复调试。多规格混线生产时,每个料号绑定一组独立检测参数;换型时由 PLC 下发参数或者面板一键调用,规避人工修改参数带来的错配风险。
像阿童木 MDSC-2102L 这类面向锂电叠片场景的接触式电涡流检测机型,铜箔检测区间 0.01–0.09mm、铝箔 0.01–0.1mm,采用 M12 单探头结构,探头可以直接嵌入对位台下方狭小空间;一拖二配置支持两路探头独立判定,多套材料配方提前存储、随料号调用。
补充说明:接触式方案布置在视觉对位台下方,优势是检测结果稳定,不容易受极片涂层、表面油膜干扰;局限是探头和极片之间需要稳定的测量距离,机构设计阶段就要预留底部安装基准,这是存量产线前期评估的重点。
五、结语
这一轮锂电行业的竞争主线,早已不再比拼新增签约 GWh 规模,而是比拼存量产线的单线产出能力。
扩产由 “堆产线数量” 转向 “抠单线效率”,叠片工艺乘着大容量电芯的东风持续渗透;设备提速、堆叠层数增加、生产节拍收紧,让极片双张这个曾经靠新增工位就能解决的问题,变成必须在原有机构、原有时序内解决的硬难题。
对应的选型标准也随之迭代:不再只看设备 “能不能检出双张”,而是重点考核三点 —— 在既定节拍下能否稳定识别、在紧凑机构空间内能否完成安装改造、多规格混线时能否可靠切换。这三点,远比参数表上的单项指标,更贴合锂电叠片产线的真实需求。
本文数据来源:CESA 储能应用分会、广东省电池行业协会产业研究中心、上海钢联、信达期货、TrendForce 集邦咨询公开统计与行业报道。