

2026-11-16
CCS 铝巴双张导致激光虚焊怎么解决?电涡流双张检测器
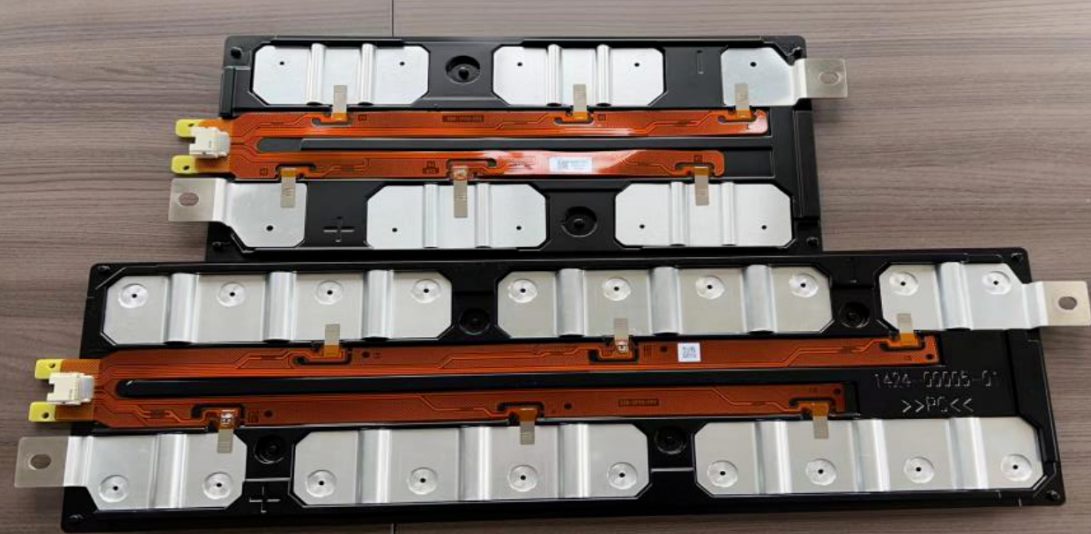
在 CCS 集成母排激光焊接不良中,有一类隐患极难识别:两片铝巴叠合后流入焊接工位。从外观上看焊点成型正常,肉眼、常规外观检查很难分辨异常;但激光能量被两层铝料分散,无法形成可靠熔合,焊后接触电阻持续偏高。这就是铝巴双张引发的隐性虚焊,也是大量 CCS 产线长期排查虚焊,却容易漏掉的关键源头。
铝巴双张是怎么产生的
CCS 集成母排是动力电池模组的核心连接部件,由铜铝导电排、FPC 采集单元、塑胶结构件组成,依靠激光焊接实现电芯串并联,同时给 BMS 传输电压、温度信号。其中铝巴属于厚度 0.2–3mm 的薄型小片料,在自动化供料、搬运、上料工序,极易因静电吸附、表面油膜粘连发生叠片。
两片铝巴贴合后边缘几乎无明显错位,外观没有辨识度,直接随流进入焊接工位,虚焊隐患就此埋下。
它不只是良率问题,更是电池安全风险
双张造成的虚焊会带来接触电阻异常升高。大电流流经焊点时,局部发热量快速上升,高温又会加速接触面氧化,进一步推高电阻,形成 “电阻升高→发热加剧→电阻继续升高” 的恶性循环。一旦局部温度突破隔膜耐温区间(130–160℃),就存在触发热失控的风险。
同时行业监管要求持续收紧:GB 38031-2025《电动汽车用动力蓄电池安全要求》将于 2026 年 7 月 1 日实施,热失控要求由此前的报警要求升级为**不起火、不爆炸(保留报警)。
作为电芯之间的核心连接载体,CCS 母排焊接可靠性被提到更高优先级。铝巴双张这种前置隐蔽缺陷,必须在焊接前阻断,不能依靠后端返修兜底。
前置拦截,才是更经济的质量管控思路
焊后虚焊检出手段并不稀缺:X 射线检测、红外热成像、微欧电阻测试都可以识别不良。但这类检测属于事后管控 —— 缺陷已经形成,一旦检出,只能返工或直接报废,材料、工时、产能损失已经发生。
更优的质量策略,是把检测点位前移:焊接工位之前完成铝巴单 / 双张检测,从源头阻止叠片流入焊接**。
一个值得留意的行业落差:极耳焊接工序,焊前双张检测已经成为标配;但不少 CCS 铝巴焊接工位,至今没有系统性的焊前双张防错,这也是这类隐性虚焊持续存在的重要原因。
薄铝巴检测的技术难点
铝巴本身的材料特性,给双张检测带来不少挑战:
1. 铝材反光性强,视觉检测容易受表面反光干扰,误报、漏报风险高;
2. 两片叠合后的高度差极小,依靠测高原理的激光方案分辨难度大;
3. 料片表面的拉伸油、防锈油膜,会影响部分检测方案稳定性;
4. 产线节拍快,检测响应速度必须匹配自动化上料节奏。
在多方案对比中,电涡流检测不受油污、光照、表面平整度影响,对薄金属片检测稳定性优于视觉、激光测高方案。它依靠电磁感应识别金属有效厚度与叠片状态,单侧接触检测,避开铝材高反光带来的干扰。
铝巴双张检测器选型要点
针对 CCS 铜铝巴双张检测场景,选型不能只看能不能测,要匹配产线实际工况:
- 检测量程:是否覆盖 0.2mm 起的超薄铝巴;
- 响应速度:匹配产线供料节拍;
- 安装形式:支持单侧非接触安装,适配紧凑工装;
- 通信协议:兼容 PLC、上位机,常用 RS485/Modbus;
- 配方管理:多规格产品切换时,可一键调用配方,减少换型调试时间、降低人为设置失误。
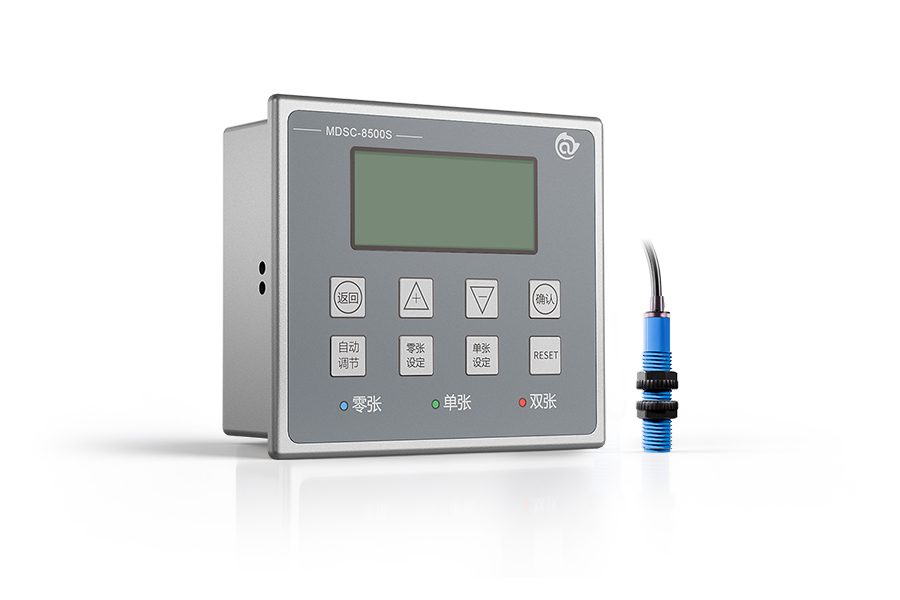
阿童木(广州)智能科技是黄埔区本土高新技术企业,2018 年成立,专注工业传感器研发生产。其 MDSC 系列金属双张检测器支持铁、不锈钢、铜、铝等多种金属片料检测;针对 CCS 铝巴场景,MDSC-8500S 单双张检测器采用电涡流原理,支持多频率自动扫描择优,配方一键切换,适配多型号 CCS 母排柔性产线。
两层防线:焊前拦截 + 焊后复检,互为补充
焊前双张检测和焊后检测不是二选一的关系。
双铝巴结构 CCS 焊点遮挡、铝材反光、叠片高度差微弱,单一视觉 AOI 检测难度很高。现在行业成熟方案是复合感知:AOI + 激光测量做焊后兜底。
稳健的质量体系是:焊前用双张检测器拦截叠片,从源头消灭这一类虚焊诱因;焊后保留复合检测,作为第二道验证防线**,两道管控各司其职,分层控风险。
如果你正在被 CCS 虚焊不良困扰,可以先做一次现场自查:沿着来料、搬运、上料路径核查,确认铝巴进入激光焊接工位前,有没有稳定的单双张检测防错。很多时候,虚焊不良率居高不下,根源就藏在这个容易被忽视的点位。
FAQ
Q1:我们产线已经有 X-Ray / 微欧检测,还需要再加焊前双张检测吗?
A:需要。X-Ray、微欧属于焊后检测,只能在虚焊形成之后检出不良,此时材料、工时损耗已经产生;而且一旦后端检测存在漏检,不良件会流入下游模组。焊前双张检测是源头防错,直接不让叠片进入焊接工位,二者搭配形成 “源头拦截 + 后端兜底” 的双层防护,也是当下锂电 CCS 产线主流的稳健管控方案。
Q2:铝巴表面有防锈油、拉伸油,电涡流双张检测器会不会误判?
A:不会。电涡流检测依靠电磁感应识别金属有效厚度,只对金属本身产生信号响应,油污、粉尘、轻微氧化膜属于非金属介质,几乎不会干扰检测信号,相比视觉、激光测高方案,在带油薄铝巴工况下稳定性优势明显。
Q3:同一款检测器,能不能同时测铜巴、铝巴不同规格料片?换型麻烦吗?
A:支持。以 MDSC-8500S 为例,设备内置多组独立配方,铜巴、不同厚度铝巴可以分别保存参数,换型时直接一键调用配方,搭配多频率自动扫描择优功能,不用反复标定、调试,适合多型号 CCS 母排柔性产线,减少换型停机时间。
Q4:铝巴很薄,只有 0.2mm,电涡流方案会不会分不清单张和双张,容易漏检?
A:合格的电涡流双张检测器专门针对超薄金属片优化,可稳定识别 0.2mm 级别薄铝巴的单 / 双张状态。核心要看设备的频率自适应能力,高频适配超薄料,低频适配厚料,通过多频率扫描区分微小厚度差异,规避薄料场景下的漏检风险。
Q5:双张检测传感器安装复杂吗?能不能直接加装在现有上料工装里?
A:电涡流方案为单侧非接触式检测,不需要上下对射,工装改造量小,适配大部分现有分料、上料工位空间。传感器输出开关量信号,同时支持 RS485 Modbus 通信,可直接对接 PLC,接入原有产线联锁逻辑,识别到双张后自动停机、报警,改造周期短。