


项目服务
行业工况评估与方案设计
样机测试与应用验证支持
传感器选型与参数匹配建议
现场集成与调试技术支持
2026-10-20
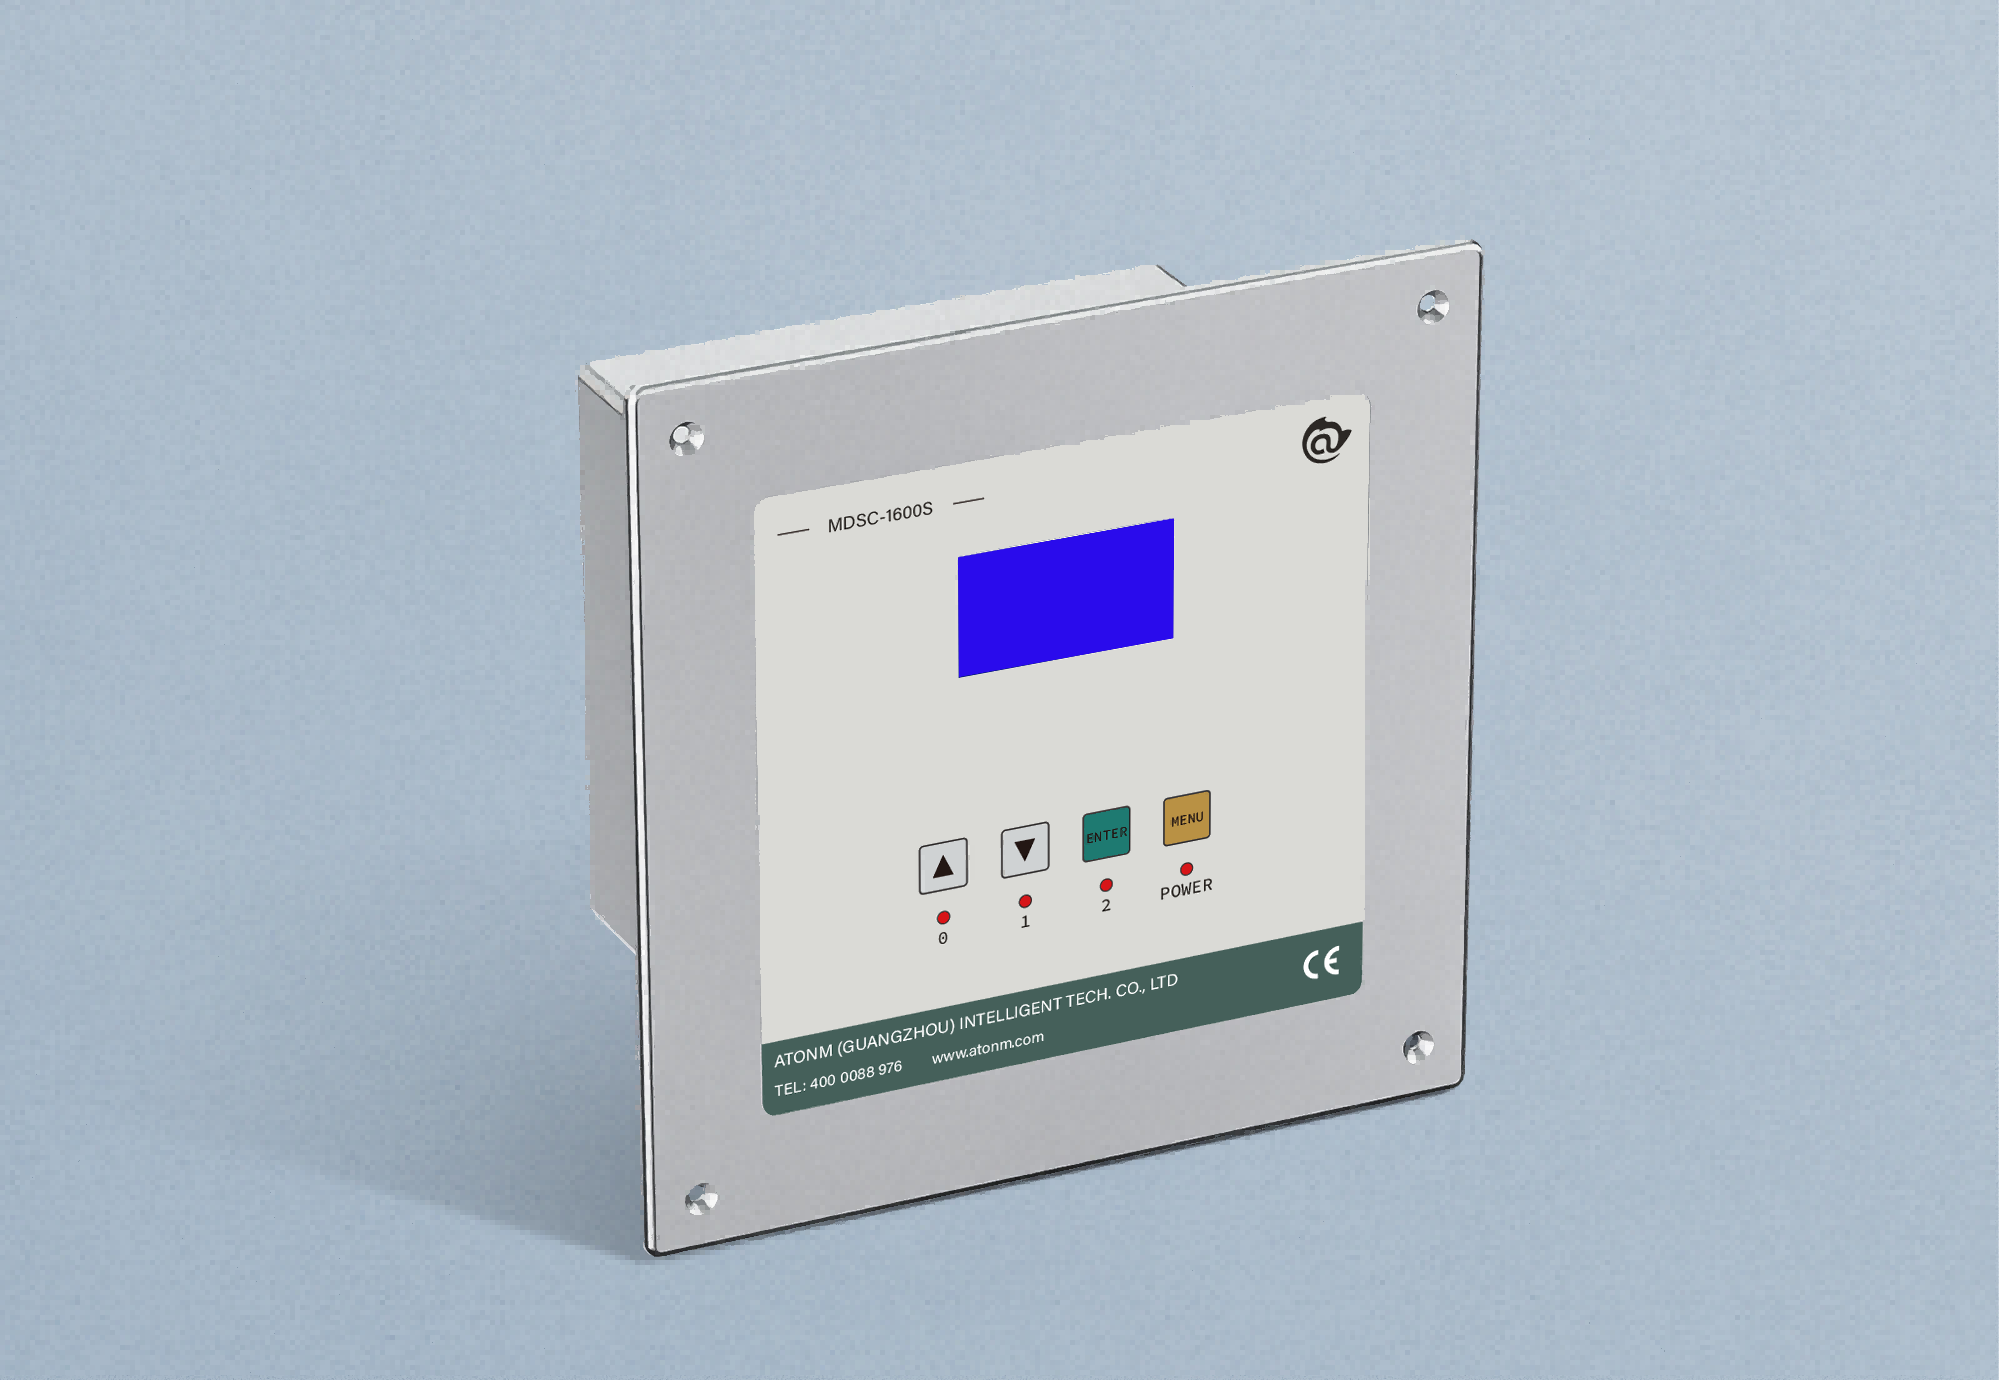
汽车冲压产线钢板叠料是模具损伤的主要诱因,一旦双张板材送入模具,单次维修损失可达数万元。阿童木 MDSC-8200S 磁感应双张检测器,以一拖二双通道设计、200 组材料配方与工业通讯,适配多车型混线高节拍产线,在机械手抓取环节前置拦截双张,保护模具、减少停机。
汽车冲压是整车制造的核心前置工序,车身覆盖件、结构件均由大型冲压线通过模具成型。新能源汽车快速发展带动产线节拍提升、车型增多、材料多样化,上料环节的质量管控压力持续加大。
在自动化拆垛上料过程中,钢板表面因防锈油、拉伸油及静电吸附,常出现两张甚至多张板料粘连。若双张料随机械手进入模具,轻则工件报废、原材料损耗,重则模具崩刃、型腔损坏,单次维修成本动辄数万元,并伴随长时间停机排故,影响产线交付节奏。
本次合作客户为汽车零部件企业,配套多家主机厂,车间配置高速自动化冲压线,主要加工冷轧碳钢,厚度覆盖 0.2–3.0mm,多车型、多规格板材混线生产,换型频繁。原有方式已无法满足质量管控需求,亟需专业的双张叠料检测方案。
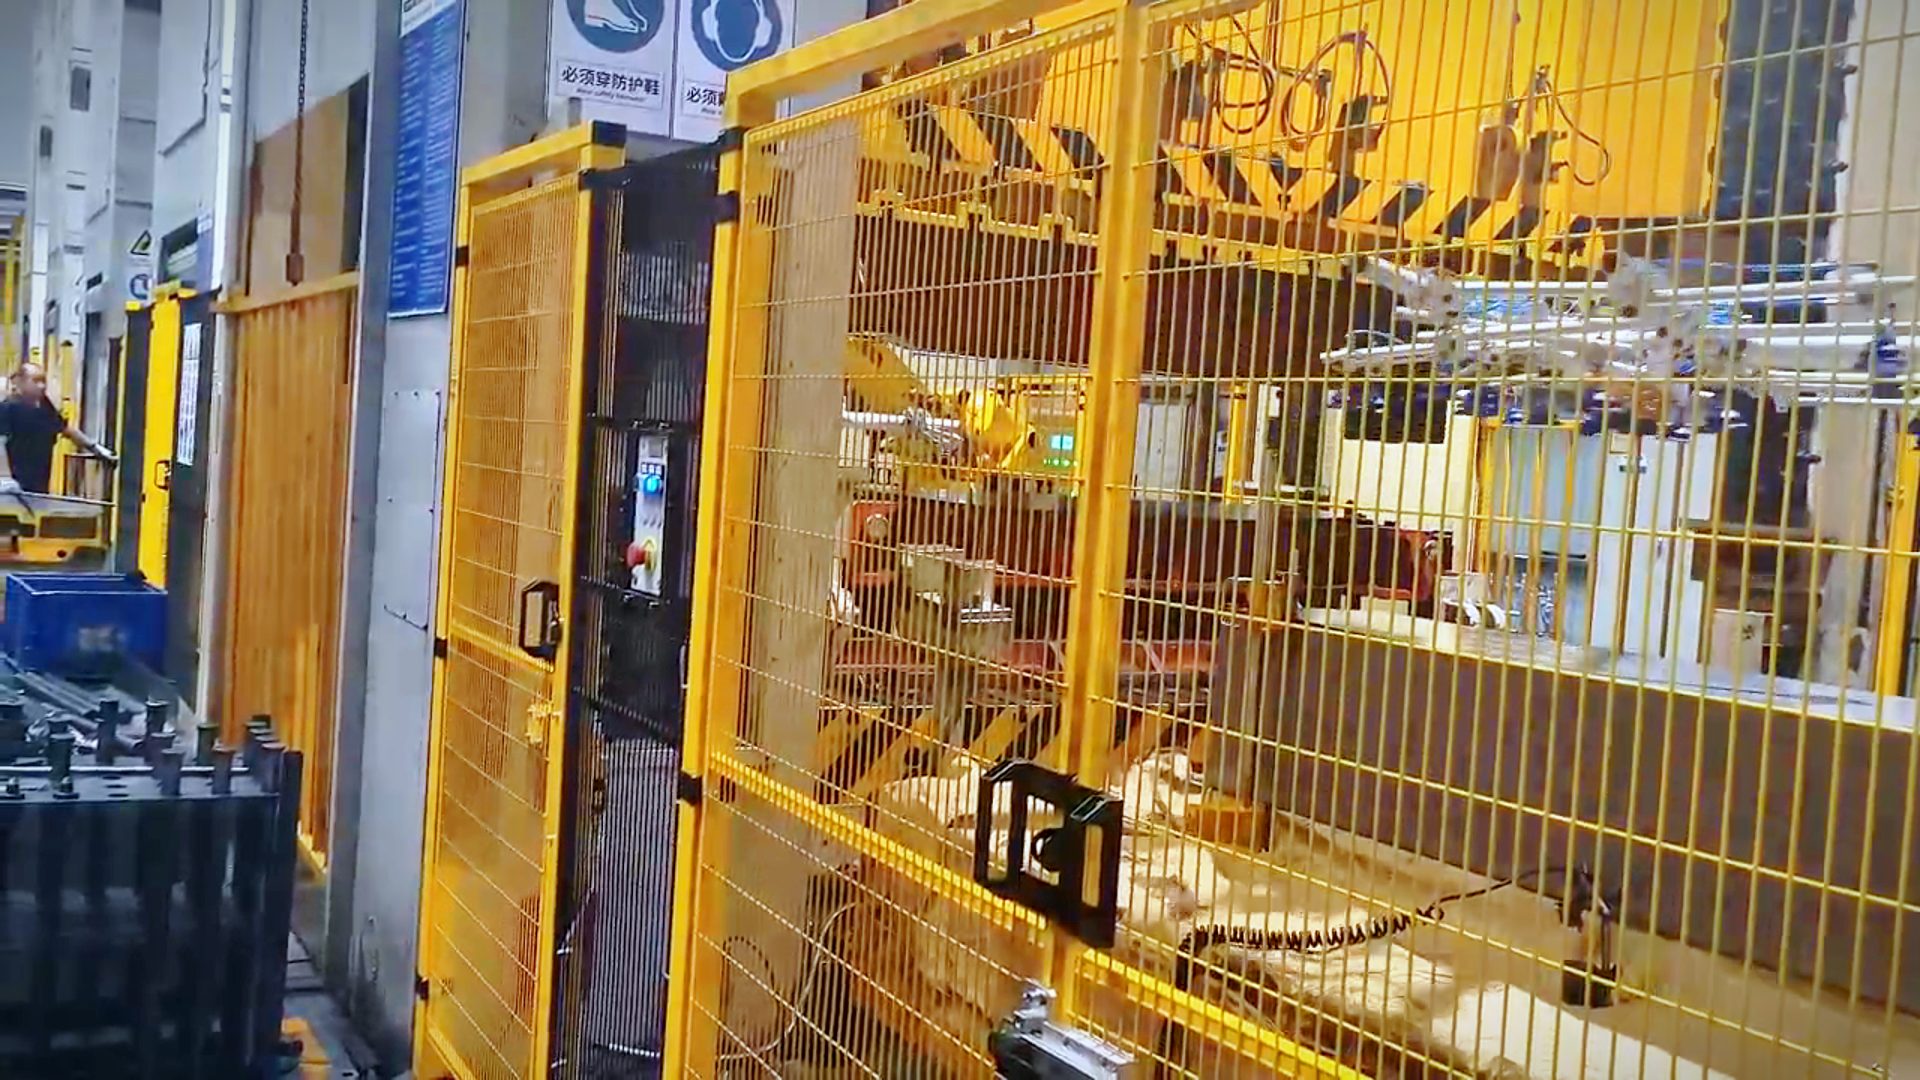
- 应用场景:汽车冲压产线拆垛上料工位
- 检测对象:冷轧钢板(导磁材料)
- 板材厚度:0.2 – 3.0mm
- 上料方式:自动化机械手拆垛
- 生产模式:多车型混线生产
- 核心痛点:双张叠料损伤模具
经现场调研与工艺分析,客户冲压产线的双张检测主要面临以下挑战:
| 痛点问题 | 带来的影响 |
| 钢板粘连双张,人工目检漏检率高 | 工件批量报废,材料损耗大 |
| 双张料入模导致模具损伤 | 模具维修费用高,停机影响交付 |
| 多车型混线,板材规格切换频繁 | 每次换型需重新调试,影响稼动率 |
| 产线节拍不断提升 | 检测速度跟不上节拍,成产能瓶颈 |
| 车间油污、振动环境复杂 | 普通传感器误报率高,稳定性差 |
针对现场工况与核心痛点,阿童木技术团队推荐 MDSC-8200S 金属双张检测器。设备采用磁感应检测原理,专门适配导磁金属板材,检测范围 0.2–4.0mm,完整覆盖客户 0.2–3.0mm 的钢板需求。
在拆垛上料工位部署一拖二方案:一台主机连接 2 个单探头,探头安装在机械手端拾器上,随抓取动作同步完成检测,检测信号直接接入产线 PLC,实现双张联锁控制。
1. 机械手抓料:吸盘从料垛抓取钢板;
2. 探头同步检测:2 个单探头同时采集磁感应信号;
3. 信号判定:主机实时分析单张 / 双张;
4. 联锁控制:单张输出 OK 正常送料;双张报警,触发停机并分拣至 NG 区。
整套检测与机械手抓取动作同步完成,不额外占用产线节拍时间,保障高速冲压线的生产效率。
| 检测原理 | 磁感应(导磁金属专用) |
| 检测范围 | 0.2 – 4.0mm 磁性板材 |
| 最高响应速度 | 200 pcs/min |
| 配方容量 | 内置 200 组材料配方 |
| 通道配置 | 一拖二,2 个单探头独立检测 |
| 通讯接口 | Profinet、RS485 Modbus |
| 工作电压 | 24V DC |
| 防护等级 | 前面板 IP65 / 后壳 IP20 |
| 主机尺寸 | 132 × 116 × 48 mm |
| 质保期限 | 18 个月 |
① 宽厚度兼容,检测稳定可靠。磁感应技术针对导磁金属板材优化,检测范围 0.2–4.0mm,完全满足客户 0.2–3.0mm 冷轧钢板需求,从薄板到厚板均可稳定识别。
② 高速响应,不占产线节拍。最高 200 件/分钟响应速度,与机械手抓取动作同步完成,不额外占用生产时间;即使后续节拍继续提升,检测环节仍有充足余量。
③ 200 组配方,柔性换产高效。预存不同厚度、材质的检测参数,多车型混线换型时调用对应配方即可,无需反复校准;支持本地面板操作,也可经 Profinet/RS485 由 PLC 远程切换。
④ 抗干扰能力强,恶劣工况稳定运行。专属滤波算法有效抑制电机磁场、机械振动、油污等干扰,误报率低;前面板 IP65 防护,适应多油污、多粉尘的车间环境。
⑤ 一拖二设计,降本增效。一台主机支持 2 个单探头同步独立检测:既可用于大板料双点冗余检测、降低局部漏检概率,也可用于两个工位分别检测、节省一套主机成本。
方案部署并稳定运行后,客户冲压产线的双料管控水平显著提升:
1.双张检测准确率接近满标;
2.模具损坏率下降 90% 以上;
3.200 组配方一键换型,多车型切换更便捷;
4.检测同步抓取动作,节拍占用时间趋近于零。
从实际运行数据看,MDSC-8200S 有效拦截了钢板粘连导致的双张叠料,因双张问题造成的停机时间明显减少,产线整体稼动率得到提升。
阿童木 MDSC-8200S 在汽车冲压产线的成功应用,验证了磁感应双张检测技术在钢板上料场景的稳定性与可靠性。针对 0.2–3.0mm 冷轧钢板、多车型混线、高节拍冲压等典型工况,方案体现出四方面价值:
1.防护价值:从源头拦截双张叠料,保护高价值冲压模具,降低维修成本与停机风险;
2.效率价值:检测同步抓取动作、不占节拍,200 组配方快速换型,适配柔性生产;
3.品质价值:稳定的检测精度减少报废工件,提升成品合格率;
4.成本价值:一拖二双通道设计,平衡检测可靠性与项目投入。
随着新能源汽车产业持续发展,冲压产线高速化、柔性化趋势将进一步加速,双张检测作为冲压质量管控的关键环节,重要性愈发凸显。阿童木将持续深耕工业检测传感器领域,为汽车冲压行业提供更稳定、更高效、更智能的双张检测解决方案。
您的冲压产线是否也面临钢板双张叠料检测难题?
阿童木提供免费方案咨询 · 现场技术支持 · 试机验证