


2026-10-28
极片上料双张检测解决方案选型清单:铜箔、铝箔测量范围对照
在锂电池叠片机的极片上料环节,双张进料是影响电芯一致性和设备安全的高频问题。一旦两张极片叠在一起进入叠片工位,轻则造成电芯容量异常、报废率上升,重则损伤叠片机构。因此,在极片上料位置加装金属双张检测传感器,已成为锂电产线的标准配置。本文围绕铜箔、铝箔两类极片材料,整理双张检测解决方案的选型要点与测量范围对照,帮助工程师快速锁定合适的型号。
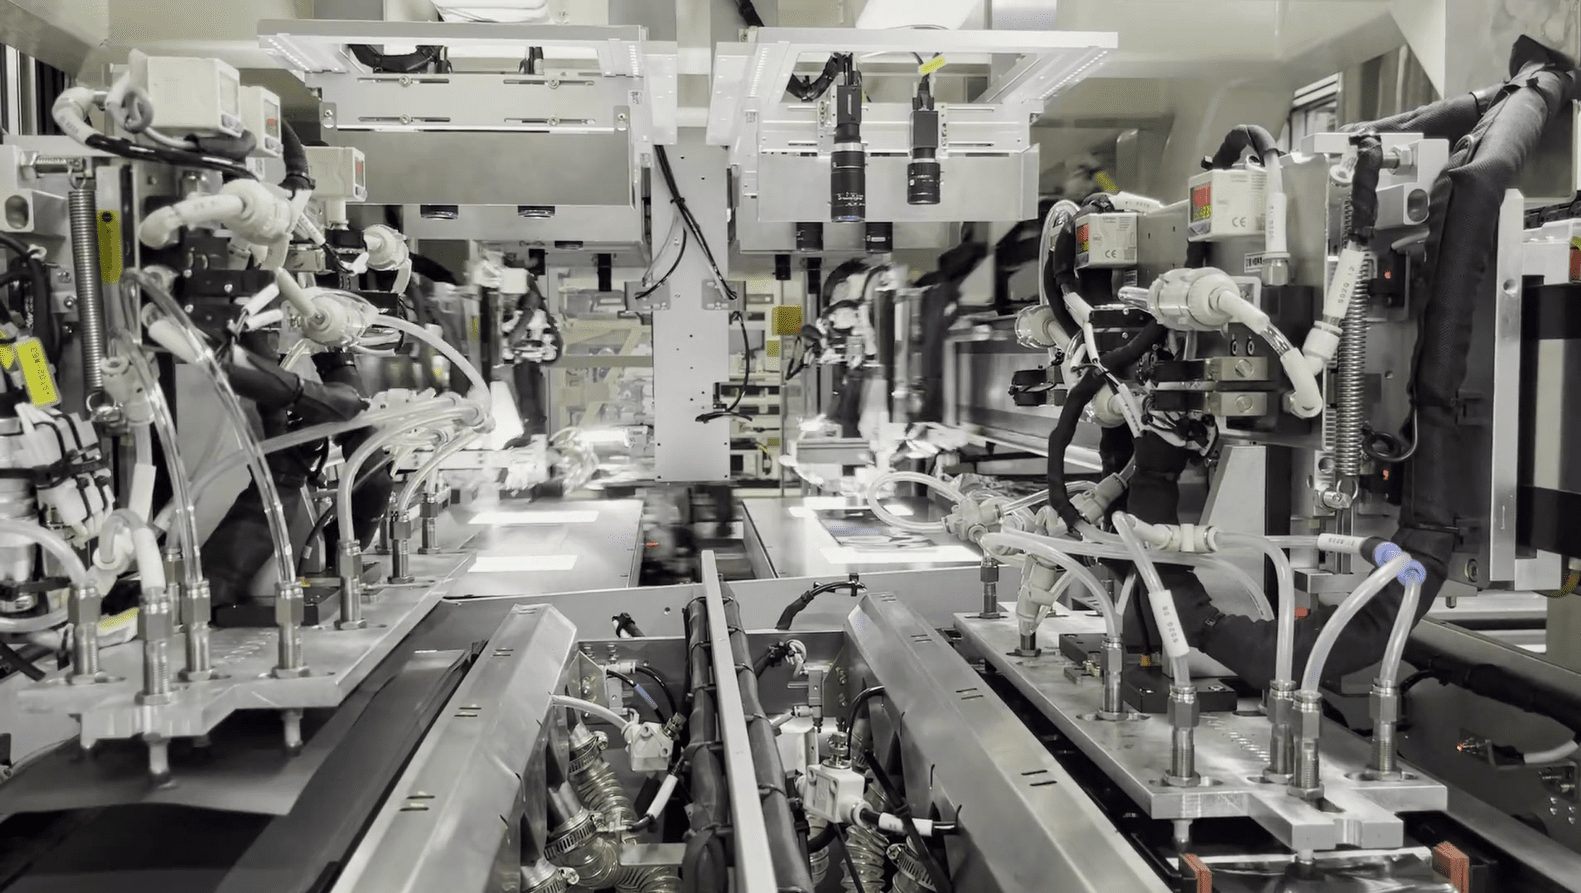
锂电池极片双张选型前先明确三个条件
极片双张检测的选型并不复杂,但前提是先弄清楚三个基本条件:
一是被测材料类型。 极片上料环节涉及的材料主要是铜箔(负极极片)和铝箔(正极极片),两者均为非磁性金属。此外,有些产线还会涉及隔板、钢板等其他片料,选型时需确认传感器对相应材料的适配性。
二是材料厚度范围。 铜箔和铝箔的厚度通常处于微米到亚毫米级别,且不同电芯型号所用箔材厚度不同。传感器必须能够覆盖产线上所有在用材料的厚度区间,否则容易出现误判或漏检。
三是工位数量与节拍。 单工位设备与双工位设备对传感器数量的需求不同,高速叠片机对检测响应速度的要求也明显更高。
铜箔、铝箔测量范围对照
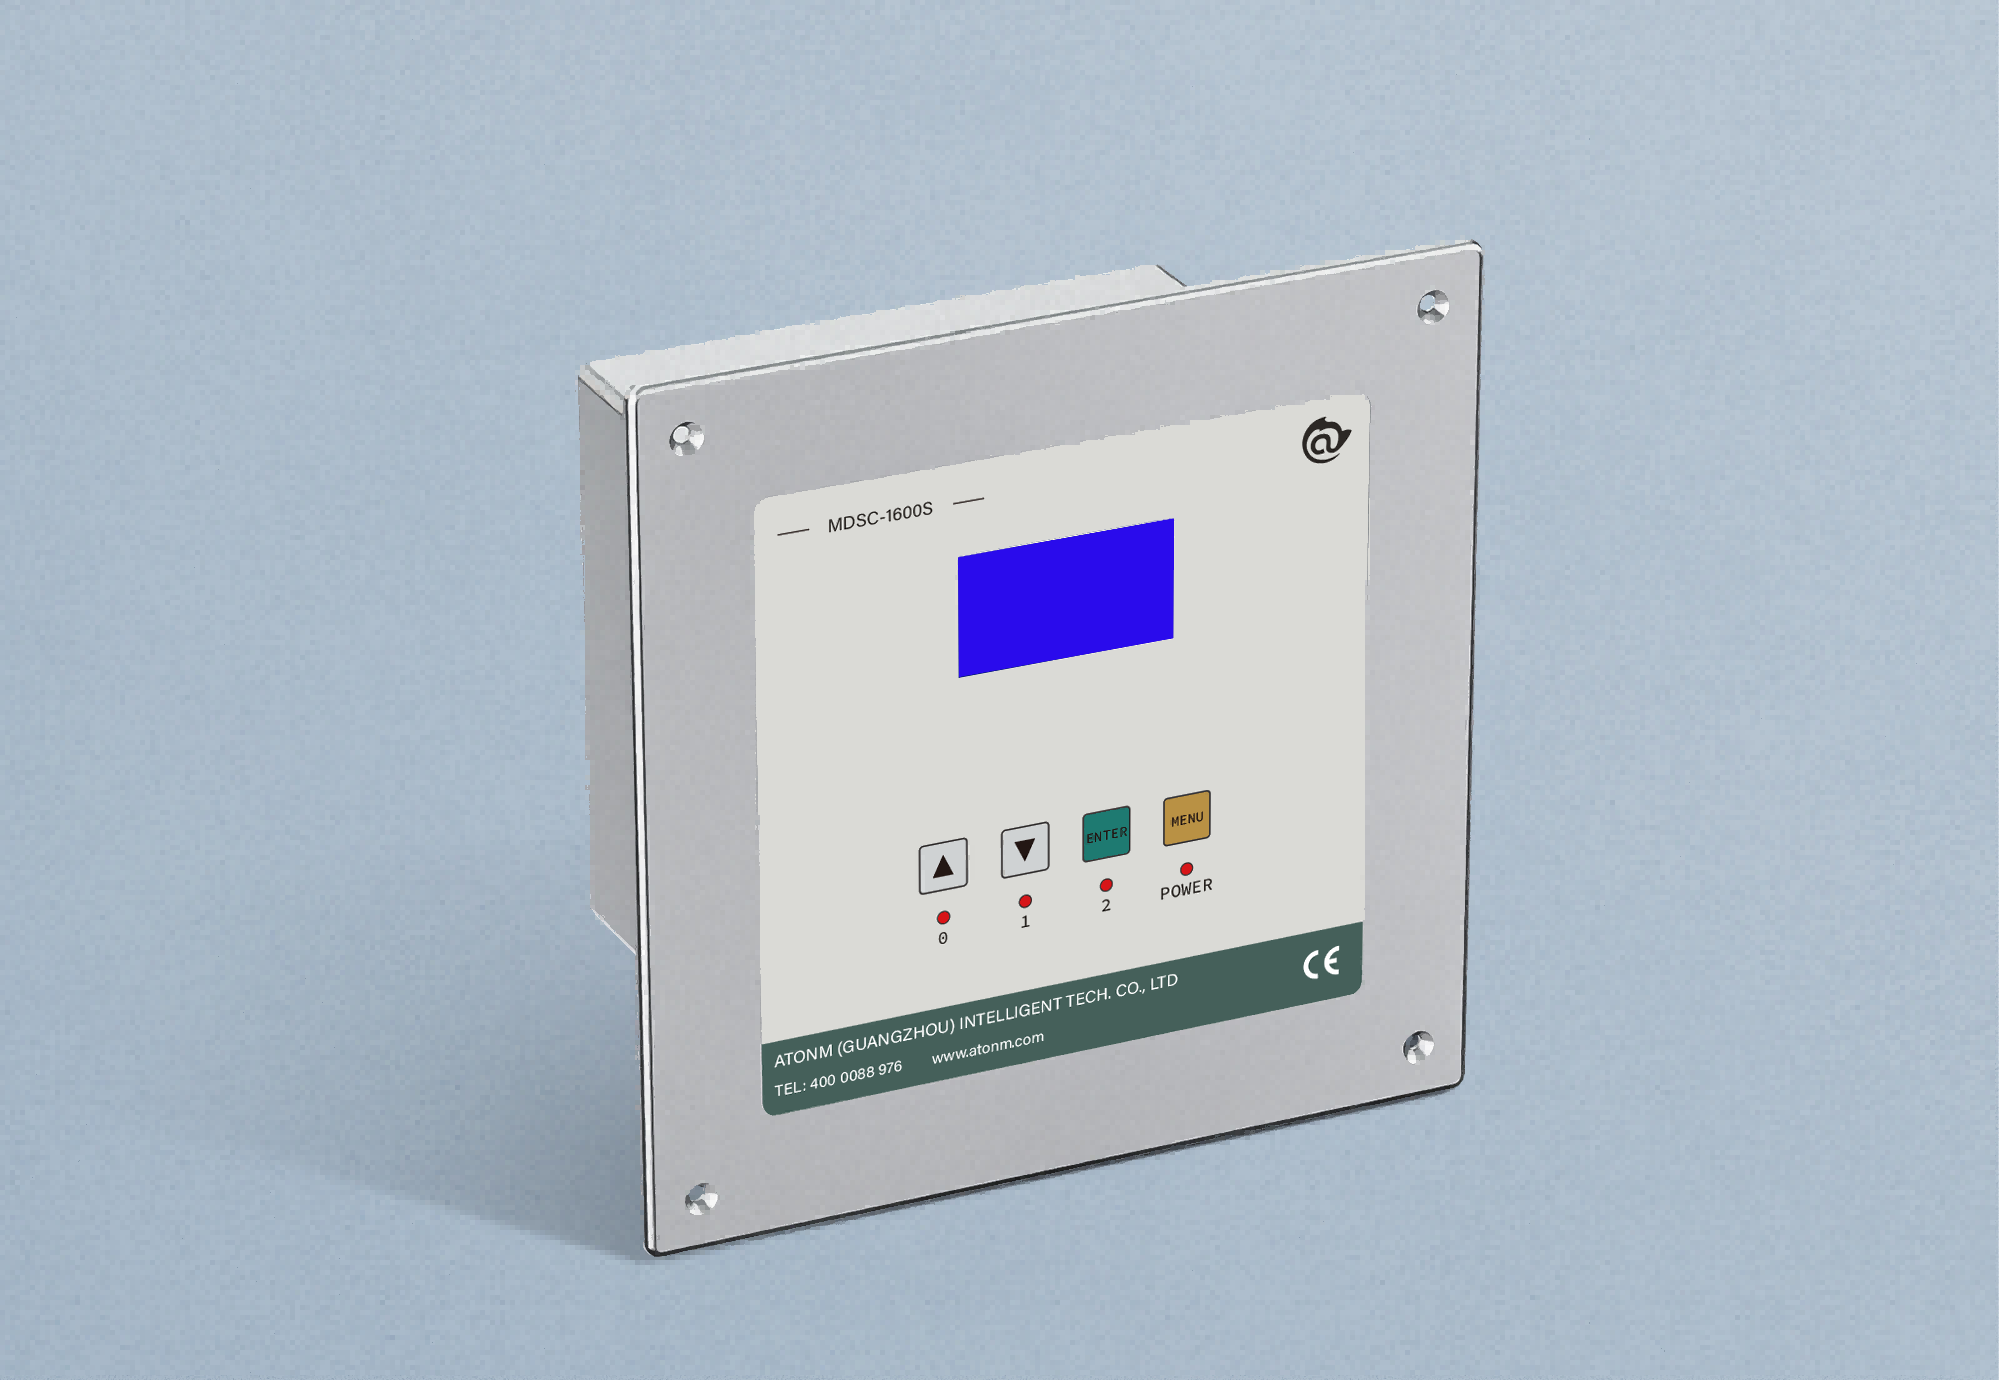
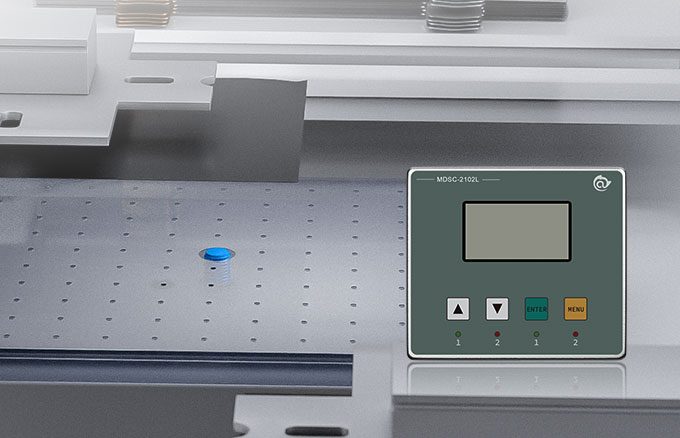
以阿童木(广州)智能科技有限公司的 MDSC-2100L/2102L 系列电芯叠片双张检测器为例,该系列面向锂电叠片机极片双张检测场景,对两类常用极片材料的测量范围如下:
| 材料 | 测量范围 |
| 铜箔(铜料) | 0.01~0.09mm |
| 铝箔(铝料) | 0.01~0.1mm |
从对照表可以看出几点实际意义:
下限覆盖到 0.01mm。 极片用的铜箔、铝箔往往很薄,传感器对薄料的分辨能力直接决定检测可靠性。0.01mm 的下限意味着常见极片箔材厚度基本都落在测量范围内。
铜、铝可分别标定。 铜与铝的导电特性不同,同一厚度下信号特征存在差异。选型时应确认设备支持按材料分别存储标定参数,避免换料时重新调试。
可同时检测极耳铜箔、铝箔。 该系列支持同时检测极耳部位的铜箔与铝箔,适合极片与极耳一体化检测的场景。 需要说明的是,MDSC 系列金属双张检测器还覆盖其他型号,适配磁性(钢板等)与非磁性(铜、铝等)金属片料,整体测量范围约 0.01mm~4.0mm,具体以各型号技术参数为准。如果产线除极片外还需要检测较厚的金属片料,可在此系列内横向比对。
正负极片双张检测主机型号怎么选:单工位与双工位
MDSC-2100L 与 MDSC-2102L 两款主机的核心参数相同,区别在于所配传感器数量:2100L 配 1 个传感器,2102L 配 2 个传感器。电芯叠片双张选型逻辑很简单——按工位数量对应选型。 对于双工位叠片机,MDSC-2102L 采用一拖二双通道设计,一台主机可同时连接两个传感器,完成两个工位的双张检测,无需配置两套独立系统。主机响应速度为 50ms,主机尺寸为 132×116×78.5mm,嵌入式安装开孔为 121×105mm,便于集成到设备控制柜面板中。
高速产线重点关注响应速度
叠片机的节拍是选型中容易被低估的因素。MDSC-2100L 系列叠片双料检测响应速度快,最高可达 1200 pcs/min,能够在高速上料过程中快速识别单张/双张状态,并联动设备报警停机。对于节拍较高的产线,检测环节若跟不上上料频率,再高的检测精度也失去意义,因此建议将节拍需求与传感器响应能力对照确认。 此外,该系列主机支持 200 组材料配方存储。锂电产线经常切换不同厚度的铜箔、铝箔,多组配方可让换料时的参数调用变得直接,减少重复示教带来的停机时间。
集成与安装相关的参数
锂电极片防双张选型时除了检测性能,还应关注与产线集成相关的细节:
防护等级: 主机前面板与传感器防护等级均达 IP65,可适应产线粉尘环境。
工作温度: 传感器工作温度为 0℃~60℃,覆盖一般车间工况。
电气接口: 以 MDSC-2102L 为例,主机具备 NPN/PNP 输出(出厂默认 NPN)和 光耦隔离输入,内置 RS485 接口,支持通过PLC进行材料组切换与远程示教,便于接入产线 PLC 和上位系统。
小结
极片上料双张检测的选型,核心是“材料—厚度—工位—节拍”四要素的匹配。铜箔按 0.01-0.09mm, 铝箔0.01--0.1mm 的测量范围对照表核对产线箔材规格;双工位选一拖二的 MDSC-2102L,单工位选 MDSC-2100L;高速产线确认 1200 pcs/min 级别的响应能力是否满足节拍。阿童木科技成立于 2018 年,专注于工业专用控制器和传感器的研发、生产与销售,据公司介绍已服务 2000 余家工业客户,产品覆盖锂电、汽车零部件、家电、PCB、3C、金属制罐、包装等行业,具体选型建议结合实际箔材规格与设备条件与厂家确认。