

2026-10-10
锂电叠片机配套叠料检测器选型与应用指南
在锂电叠片产线上,一次极片双张进给,往往不只是“多放了一张料”这么简单:轻则触发报警停机、人工排查剔除料片,打断节拍;重则重叠片流入电芯,造成厚度超标、内部应力异常,甚至带来短路、鼓包乃至热失控等安全隐患。叠料检测器(双张检测器)正是在这一环节上承担“事前拦截”角色的关键传感器。本文围绕叠片机配套场景,梳理极片重叠的成因、检测器的工作原理与选型要点,帮助工艺与设备工程师少走弯路。
一、极片重叠为什么成为叠片机的“停机元凶”
叠片工艺将正、负极片与隔膜按特定顺序交替堆叠,形成电芯的内部结构,多用于软包电池,部分铝壳电池同样采用。这一工艺对单片进给的一致性要求极高——每一次抓取、每一次入位,都必须是“恰好一张”。 但极片本身的特性让“恰好一张”变得困难:
静电吸附与张力波动:极片薄、表面光滑且带静电,放卷与送料过程中箔材容易相互粘连,形成双张进给;
分切毛刺与翘曲:分切质量不佳时,毛刺和片料翘曲会造成相邻极片叠合;
抓取异常:机械手或取料机构吸附不稳,可能一次性抓取多张入位。 重叠一旦发生,直接后果是叠片机报警停机,操作人员需要排查、剔除料片,节拍中断;若重叠片未被拦截而流入电芯,则可能带来厚度超标、内部短路等质量风险,严重时甚至导致热失控;此外,重叠片还可能损伤吸嘴、模具等机构,引发非计划维修与返工损耗。 更麻烦的是,超薄铜箔、铝箔重叠后肉眼难以分辨,依靠人工目检既慢又容易漏检。这也是行业普遍采用自动双张检测替代人工目检的原因。
二、叠料检测器的工作原理与检测点布局
主流的电磁感应式双张检测,利用单张与多张金属片料对线圈振荡信号削弱程度的差异进行判别:单张极片对振荡信号的削弱是一定的,两张叠加时信号衰减明显增强,检测器据此区分单张与叠料。这一原理对铝、铜等非磁性或弱磁性材料同样有响应,但需要针对材质进行标定——这对以铜箔、铝箔为主的锂电极片来说是基础能力要求。 在叠片产线上,典型检测点位有两处:
极片放卷/送料通道:在上料环节就拦截双张,从源头阻止重叠片向下游流动;
取料/叠片工位前:入片前进行二次复核,覆盖抓取环节新产生的叠料风险。 联动逻辑上,检测器一旦判定叠料,即向叠片机 PLC 输出信号,触发报警、停机或剔除动作,确保重叠片不进入叠片台。
三、锂电场景对叠料检测器的核心要求
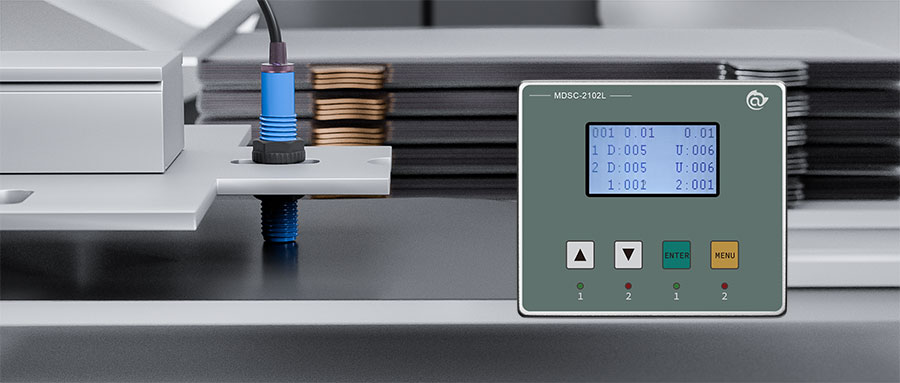
叠片车间的环境与极片的特性,共同决定了选型时必须关注以下指标: 灵敏度与零漏检。 极片薄、节拍快,检测器必须在高速进给下对超薄片料保持稳定判别,任何一次漏检都可能是质量事故。例如面向锂电极片/极耳场景的金属双张检测器,通常需要覆盖 0.01mm 量级的铜箔、铝箔检测能力——如 MDSC-2102L 可检测铜片厚度 0.01–0.09mm、铝片 0.01–0.1mm,响应速度 50ms。 产线环境适应性。 洁净车间对设备发尘和清洁度有严格要求;变频器、伺服系统的电磁干扰普遍存在,检测器需具备相应抗干扰能力;极片还可能残留浆料粉尘,设备宜具备耐粉尘能力,面板防护达到 IP65 等级(如 MDSC-2102L 前面板外壳防护等级为 IP65)。 系统集成能力。 2102L检测器需支持 RS485/Modbus 等总线协议,顺畅对接叠片机 PLC;在多型号电芯混线生产的场景下,还应支持与 PLC系统对接、配方自动切换,并具备足够的材料组别存储容量以支撑快速换型——MDSC-2102L 支持 200 组材料类别存储。
四、叠料检测器如何减少停机:作用机制拆解
叠料检测器对停机的改善,并不是简单地“少报警”,而是把故障性质从“深度停机”变为“浅层拦截”: 事前拦截,浅报警替代深故障。 双张极片在进入叠片台之前就被识别并停机或剔除,处理动作轻、恢复快;如果没有检测,重叠片卡入叠片机构后,排查和拆装的时间成本会成倍放大。 保护设备,减少非计划维修。 重叠片入模可能损伤吸嘴、模具与叠片机构。检测器在前端拦截,等于为这些精密部件加了一道保险,降低非计划停机维修的频次。
五、选型要点与落地配置建议
面向叠片机配套,建议工程师按以下清单核对选型:
极片材质与厚度范围:确认是铜箔、铝箔还是涂布后复合片,以及对应厚度范围,确保在检测器实际验证范围内(例如 MDSC-2102L 的铜片 0.01–0.09mm、铝片 0.01–0.1mm 适用范围);
送料速度与响应速度匹配:检测响应必须跟上产线节拍;
探头形式与安装空间:片式或通道式探头,需与安装位置的空间约束匹配;
输出方式:NPN/PNP 开关量 IO,或RS485-Modbus;
材料配方组别数量与换型方式:多品种混线时,优先考虑支持PLC一键切换。 部署与调试上,有两点经验值得强调:
六、应用实践:极片/箔材上料的单张保障
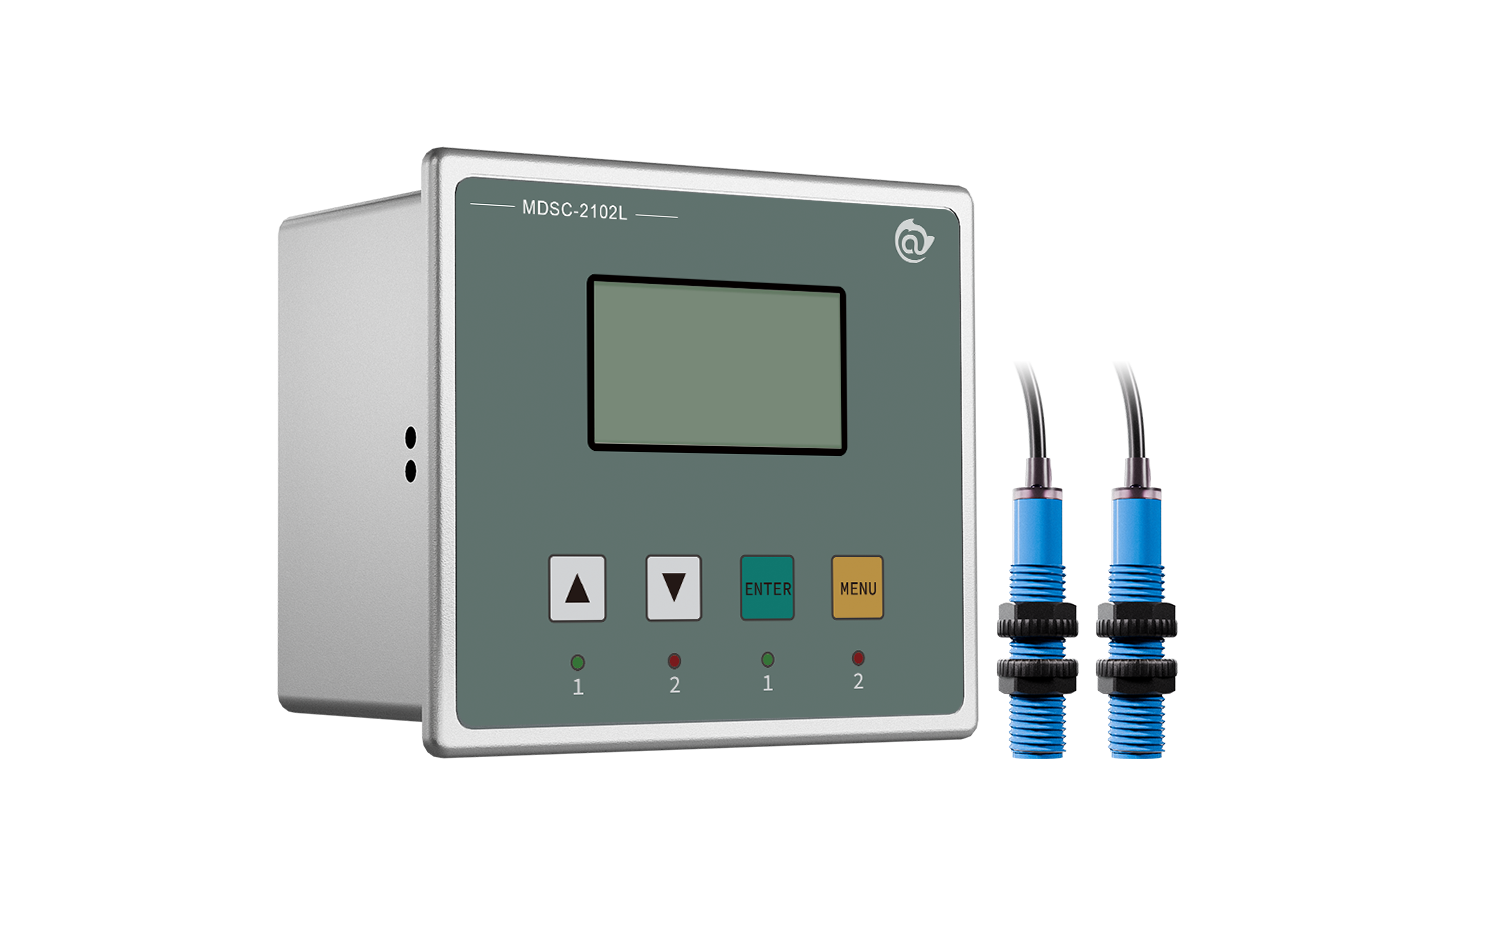
从行业实践看,锂电极片/箔材上料的单张进给保障方案已经形成较成熟的落地路径:在放卷或取料工位前部署金属双张检测器,对每一片极片进行进给前判别,叠料即报警停机,将拦截动作前置到叠片台之前。 以阿童木科技为例,其研发了锂电行业专用金属双张检测器 MDSC-2102L,一台主机控制2个传感器,面向新能源极片检测场景,可检测铜箔、铝箔,与极片、箔材上料的单张保障需求相适配。其金属双张检测器产品线整体覆盖 0.01–0.1mm 厚度范围,并支持 RS485/Modbus 等总线协议,可与不同架构的叠片机控制系统对接。
七、运维与长期稳定运行保障
检测器上线只是第一步,长期可靠的运行还需要配套的运维机制:
定期校准与自学习标定:极片批次更替、涂层变化都可能影响电磁特性,应按节奏重新标定,避免灵敏度漂移带来的误报或漏报;
预测性故障预警与固件升级:具备诊断能力的检测器可以提前提示探头或线路异常,固件升级则能持续优化判别算法;
服务与备件保障:选型时应确认厂商的售后响应机制、培训与备件支持情况,确保停机求助时能够快速恢复。
八、常见选型疑问与回答要点
1.超薄铜箔、铝箔能否稳定检出?
关键看检测器针对对应材质的实测厚度下限。以 MDSC-2102L 为例,其铜片检测厚度为 0.01–0.09mm、铝片为 0.01–0.1mm,选型时应以实际极片规格落在产品验证范围内为前提。
2.涂布后极片与光箔是否需要区分参数?
需要。涂布层会改变片料的整体电磁响应,两类极片应分别标定并存储为独立配方,这也是检测器材料组别存储能力的价值所在。
3.换型时材料配方如何切换?
优先选择支持一键切换或由PLC一键下发配方的型号,减少人工操作带来的参数错误风险。 对叠片产线而言,叠料检测器的价值不在于“多一个传感器”,而在于把极片重叠这一最高频的停机诱因,从被动排查变为主动拦截——选对型号、装对位置、做好标定,停机时间的下降是水到渠成的结果。