

为什么上料环节需要双张检测器
铜铝极片易静电粘连,无缝贴合的双张隐蔽性强,流入后端会带来批量报废、停机损失
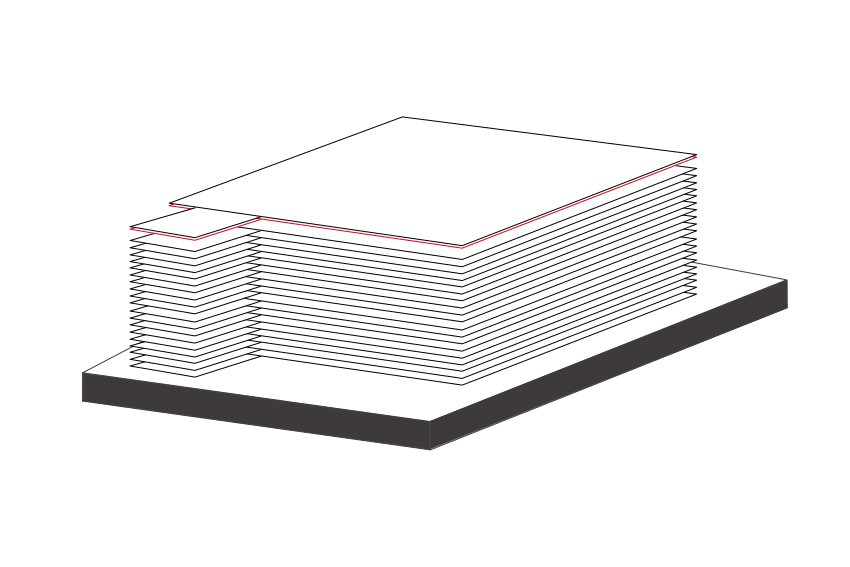
极片叠放
铜铝箔质地轻薄,堆叠状态下极易产生静电吸附,存在粘连风险。
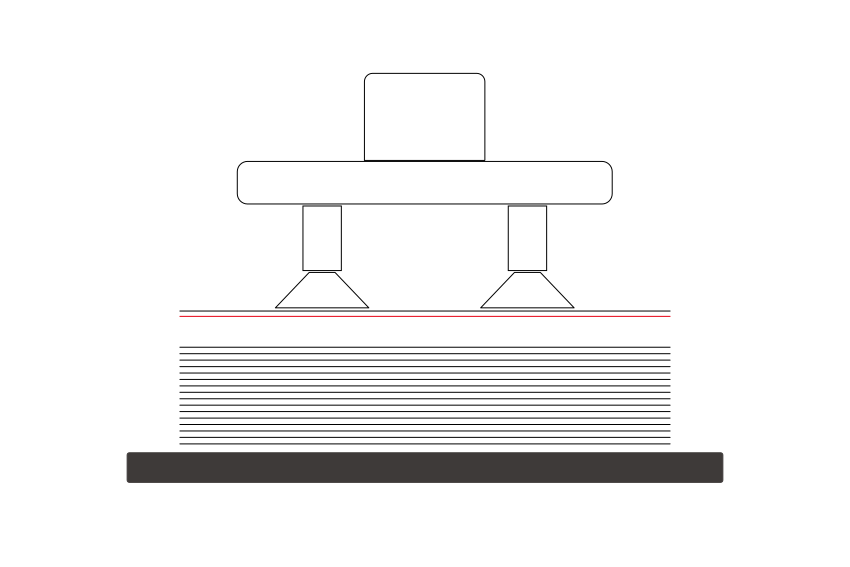
取料吸附
粘连极片紧密贴合、无间隙,分张机构也不能 100% 保证分离。
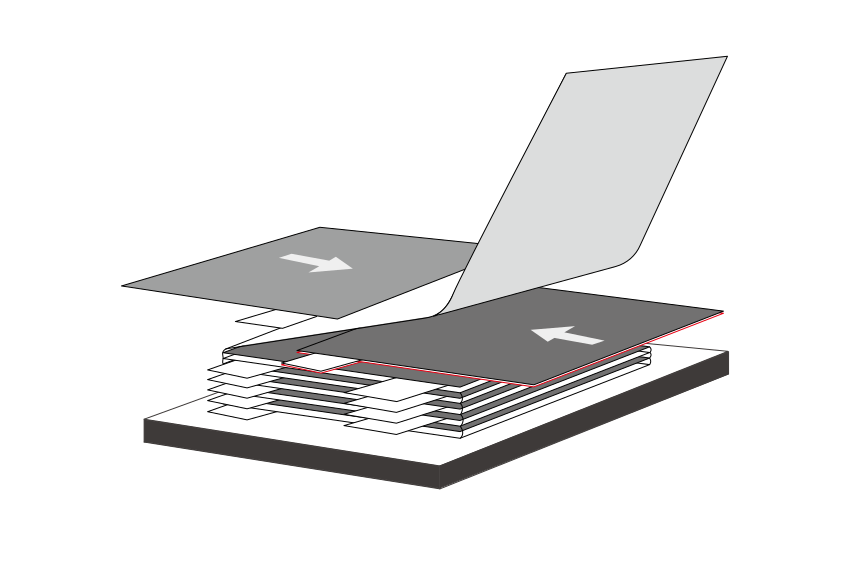
粘连双张
双张极片被误判为单片正常走料,设备持续运行,无自动报警。
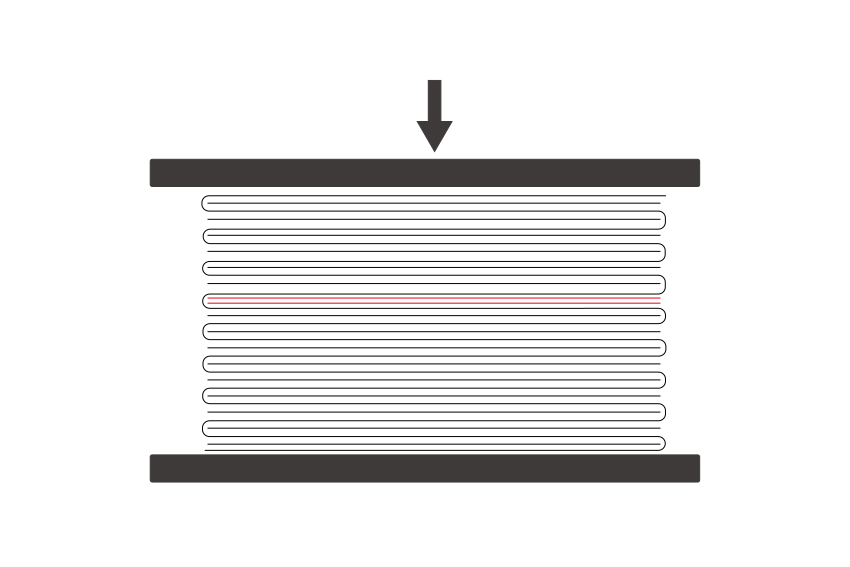
后工序才暴露
厚度异常在辊压、绕组阶段显现,引发批量报废与停机损失。
为什么电涡流方案是叠片检测优选?
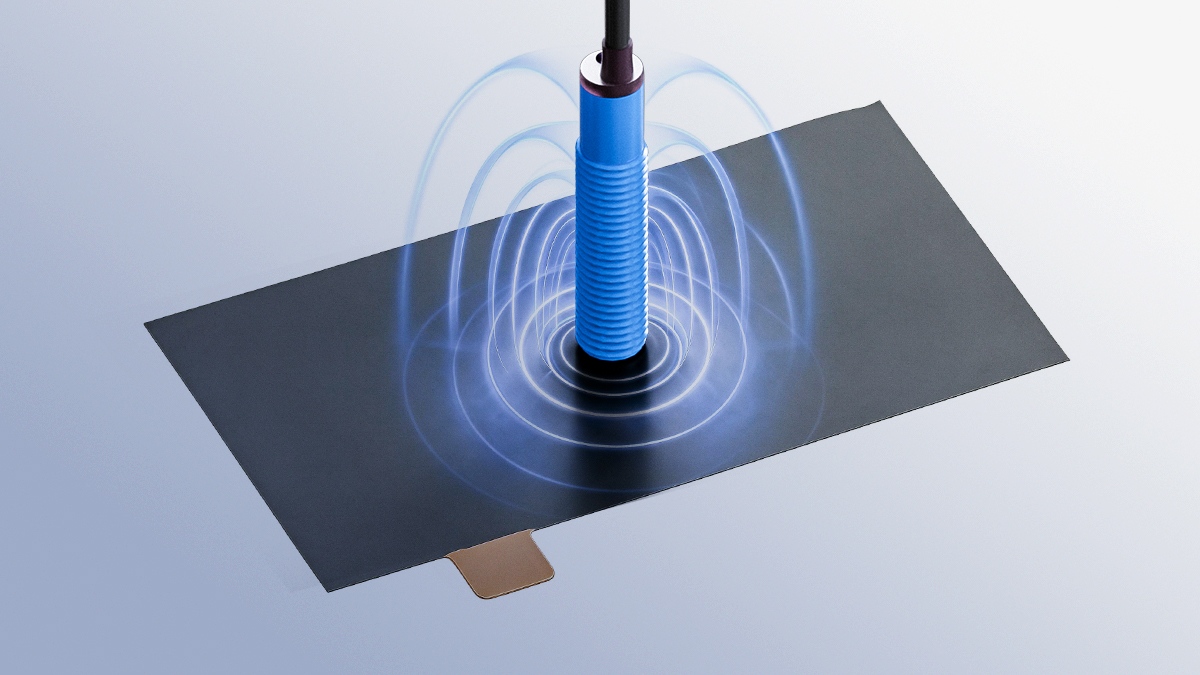
基于电涡流效应检测铜、铝箔极片,即便极片无缝贴合,也可通过导电层等效厚度对应的涡流损耗差异,稳定识别单张、双张叠料
-
探头(贴料接触)
探头贴合极片表面即可检测,单边接触、无需穿透料道,也不受安装空间限制。
-
双张极片 · 与探头贴合
极片即使完全贴合、没有物理间隙,导电层等效厚度差异依然存在,双张的涡流损耗与单张明显不同。
-
感知金属本身 → 判定双张 → 触发报警输出
检测的是金属厚度叠加引起的阻抗变化,不依赖间隙,稳定输出开关量信号并联锁停机。
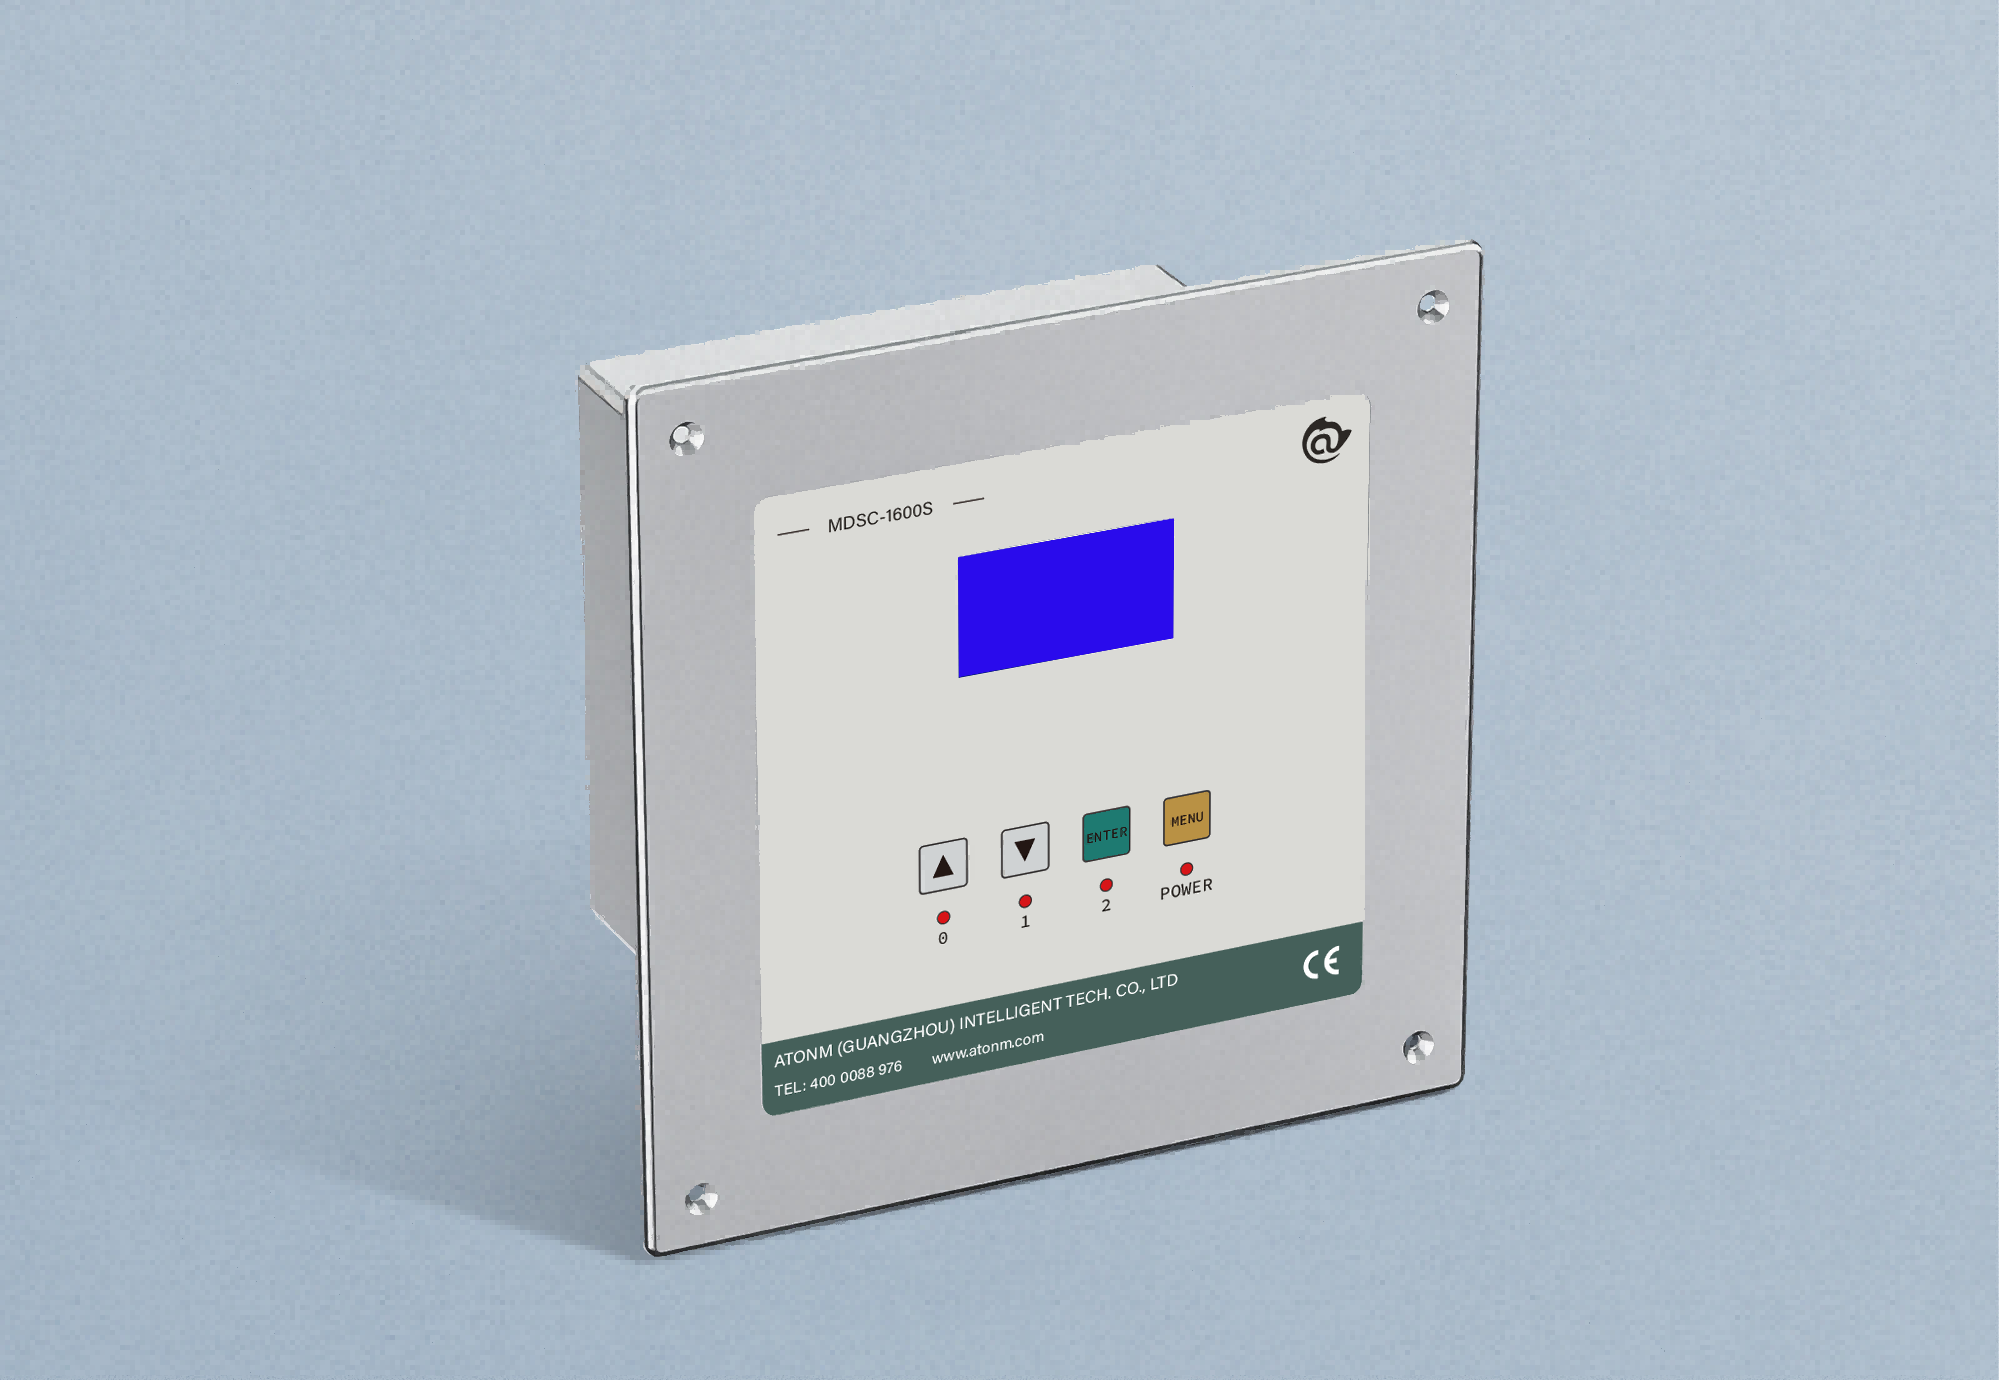
MDSC-2102L 双张检测器
一台控制器搭配 2 个传感器,两个上料工位独立检测,独立输出
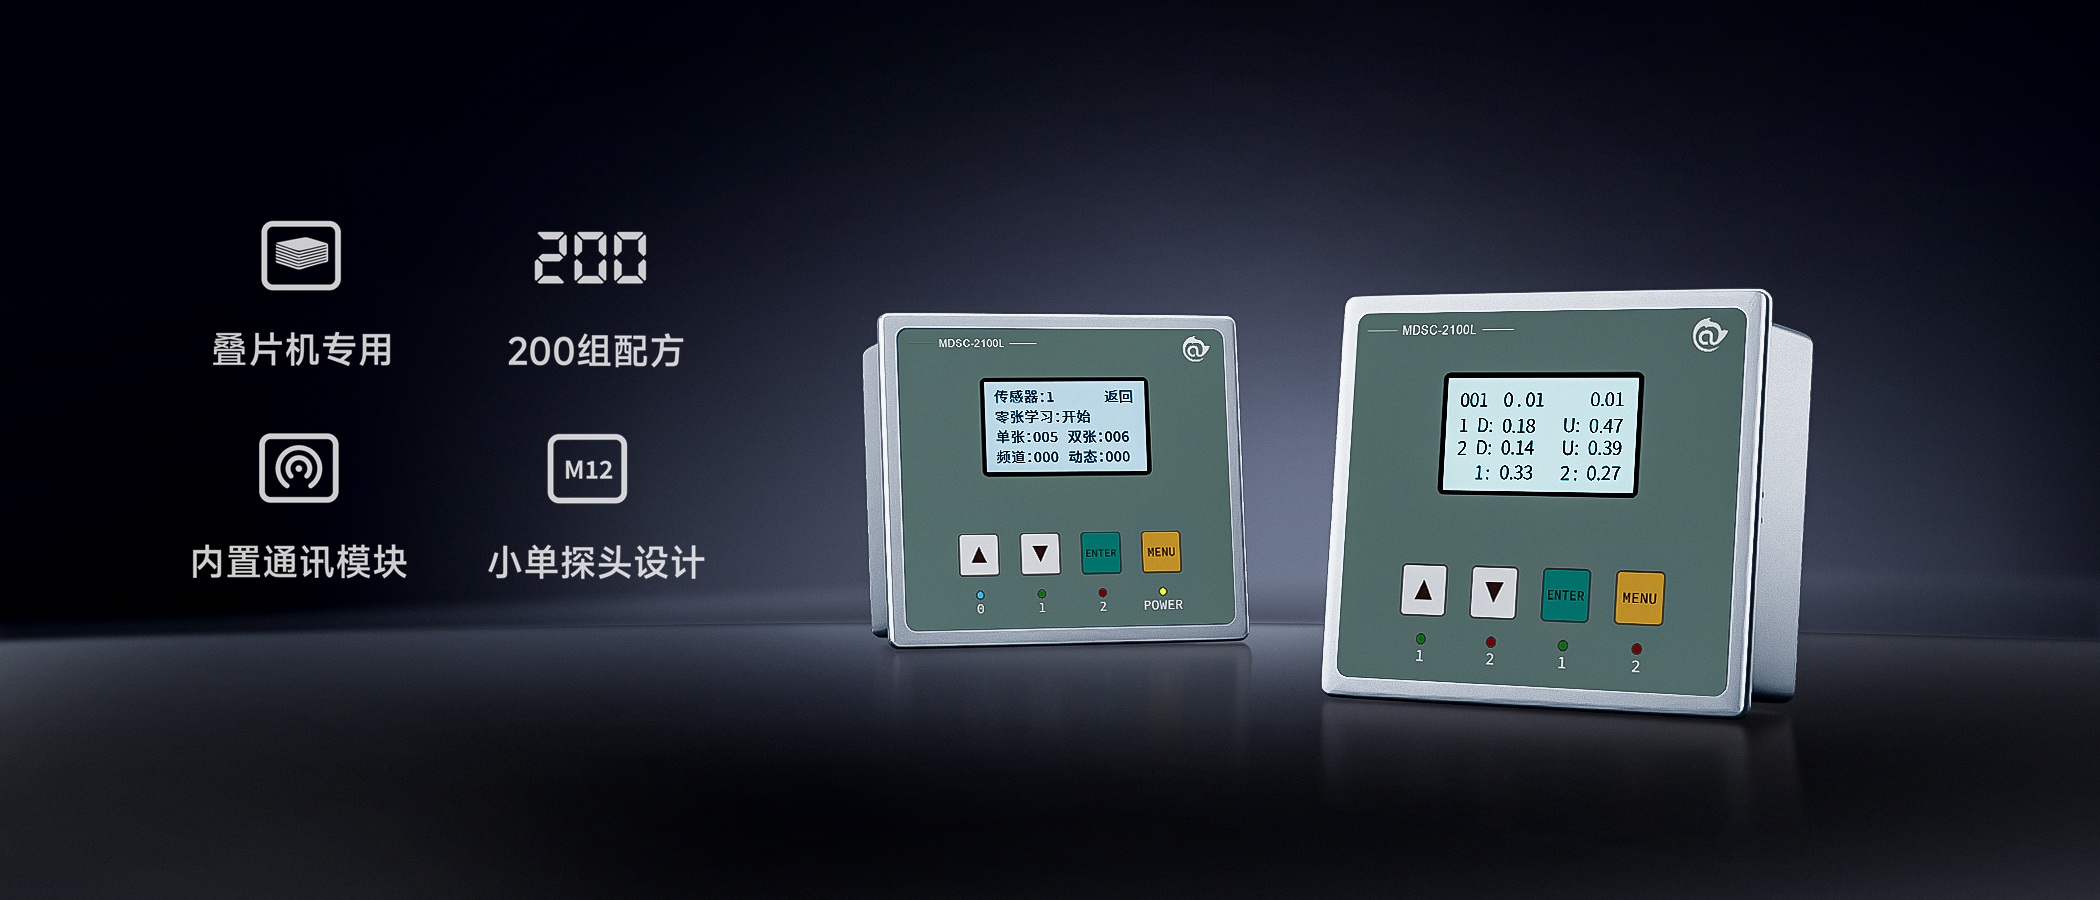
| 可配传感器 | 2 个(双路独立检测、独立输出) |
|---|---|
| 材料配方 | 200 组 |
| 输出接口 | NPN / PNP + RS485 Modbus |
| 供电 | DC24V(500mA) |
| 防护等级 | 前面板 IP65 / 后壳 IP20 |
| 质保 | 18 个月 |
| 结构 | M12 螺纹小探头,单边接触式安装 |
|---|---|
| 检测范围 | 铜 0.01-0.09mm / 铝 0.01-0.1mm |
| 适用材料 | 铜箔、铝箔(超薄金属极片) |
| 反应速度 | 50ms |
| 工作温度 | 0-60℃ |
| 配套线缆 | 以规格书为准 |
安装是否兼容?系统能否无缝对接?
支持单边安装,免开槽、免改造设备主体;支持开关量直连 PLC,RS485 Modbus 协议无缝对接上位系统。
-
开关量输出
支持 NPN / PNP 输出,实时对接 PLC 实现联锁停机。
-
串口通讯
支持 RS485 通讯,对接 PLC 实现状态实时上报与配方调用。
-
配方管理
内置 200 组材料配方,换规格一键调取,无需重新校准。
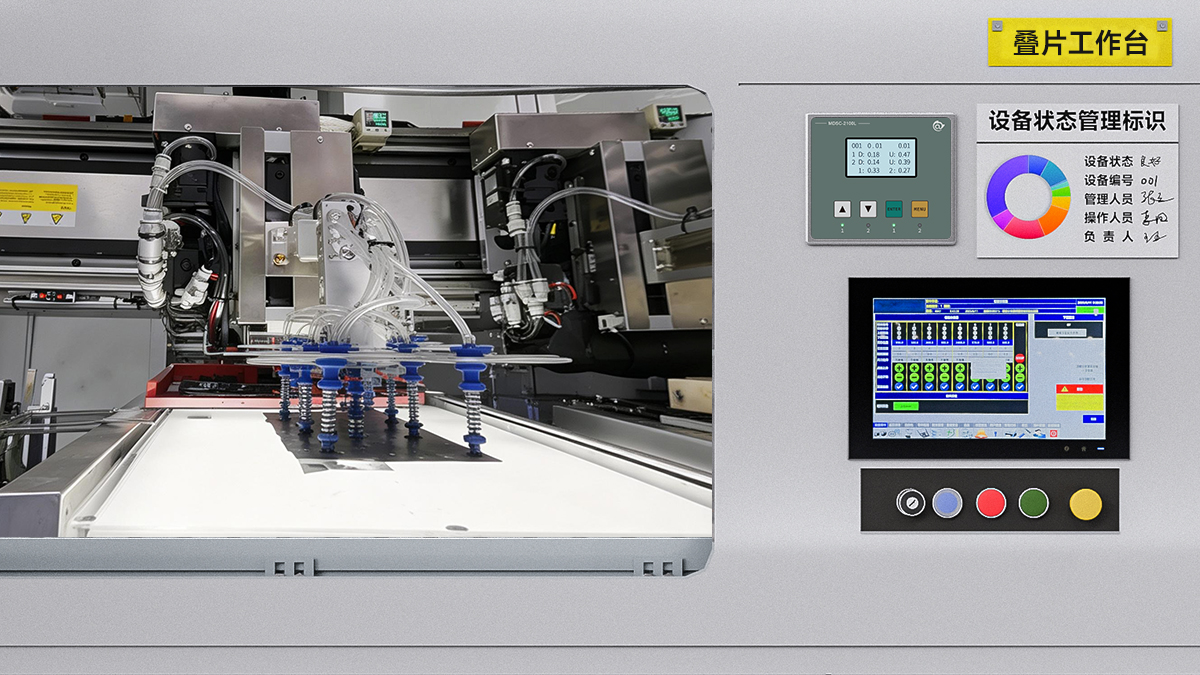
应用案例:锂电叠片工序|0.01mm 铜铝箔双张检测
紧凑机台空间、100 片 / 分钟高节拍产线落地验证
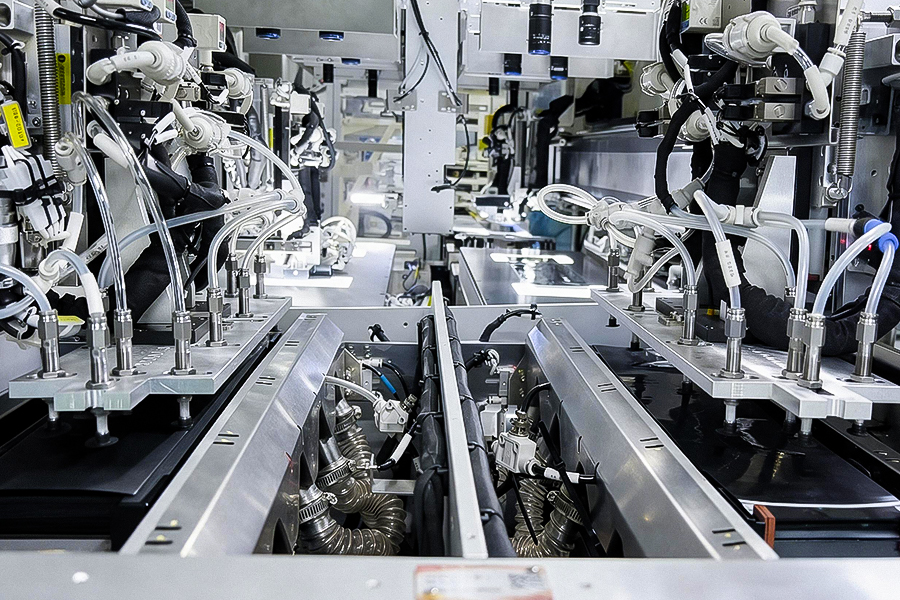
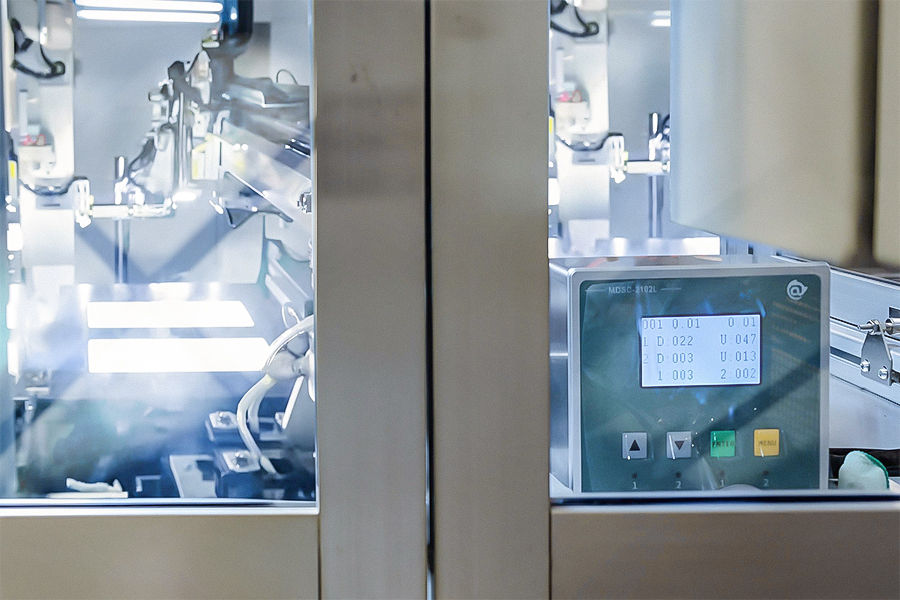
客户背景
国内某锂电企业叠片生产工序,工件为 0.01mm 超薄铜铝箔,产线节拍 100 片 / 分钟。叠片机内部结构紧凑狭小,传统对射结构无法布置。
01现场工况与挑战
1. 箔材极薄:0.01mm 铜铝箔两张贴合后,厚度增量极小;且极片容易紧密吸附无间隙,超声波方案失效,极易漏判;
2. 安装空间受限:机台内部料道周边无空余位置,不支持双侧对射式传感器安装;
3. 产线节拍高:高速连续走料,要求检测响应足够快,不能拖慢原有生产节奏。
02现场落地配置
采用 MDSC-2102L 双张检测器,搭配 M12 电涡流传感器。 采用单边接触贴料安装方式,探头贴合极片表面检测,无需穿透料道;检测信号直接接入设备 PLC,实现报警与联锁停机。
03现场应用效果
设备投入现场运行后,极片双张漏检风险得到有效管控;50ms 硬件响应时序满足 100 片 / 分钟高速节拍要求,不制约产线原有产能;依托单边接触式安装特性,适配机台紧凑布局,无需对设备主体拆解改造,现场调试停机时间可控。
选型指南:如何精准匹配检测方案?
基于工位数量与通讯需求进行精准匹配。针对锂电超薄箔材场景按需选择。
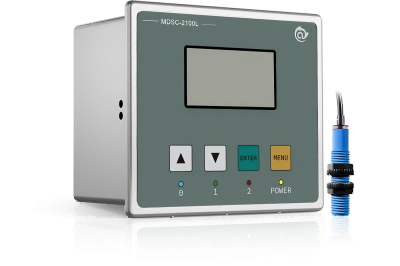 单工位MDSC-2100L |
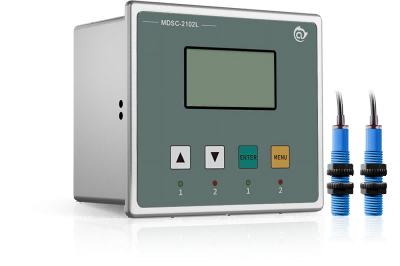 双工位推荐MDSC-2102L |
特殊工况联系工程师 |
|
|---|---|---|---|
| 通道数 | 单通道 | 双通道(独立双路控制) | 根据实际工况定制 |
| 检测范围 | 铜 0.01-0.08 / 铝 0.01-0.1mm | 铜 0.01-0.08 / 铝 0.01-0.1mm | 更厚金属片可选配其他型号 |
| 反应速度 | 50ms | 50ms | — |
| 材料配方 | 200 组 | 200 组 | — |
| 输出 | 开关量 IO + RS485 Modbus | 双路独立开关量 IO + RS485 Modbus | 需 Profinet/EtherCAT 或测厚 → 咨询 |
| 适合 | 单工位 / 单侧上料检测 | 双工位 / 正反双路上下料检测 | 复杂工况或非标需求 |
常见问题解答(FAQ)
关于检测原理、系统集成与售后支持的核心解答。