

项目服务
行业工况评估与方案设计
样机测试与应用验证支持
传感器选型与参数匹配建议
现场集成与调试技术支持
2026-11-12
客户为一家五金冲压件生产企业,主要加工铝制钣金结构件。原料为铝卷开料后的片料,经拆垛、机械手上料、多工位冲床连续冲压成形,后段接去毛刺与表面处理。产线按多品种混线组织,同一班次内需在数种规格的铝片之间切换,片料厚度与外形尺寸随订单变化。铝片表面带拉伸油膜,片料在垛料、转运过程中贴合较紧,容易产生双张、多张上料。
双张片料一旦进入模具,成形力与实际料厚不匹配,直接后果是刃口崩裂、镶件与导柱损伤,并伴随连续废品和换模停机。铝材质地较软,划伤、压印一经产生便无法在后工序修复,只能报废。
既有的几种把控方式在本工况下都不成立:人工目检跟不上冲压节拍,薄铝片在快速取放中几乎看不出叠层;称重分选在多品种换型时需反复重设阈值,误判偏多;接触式探针在带油膜的表面容易卡滞,并会在料面留下划痕。检测环节因此长期处于“有措施、无效果”的状态。
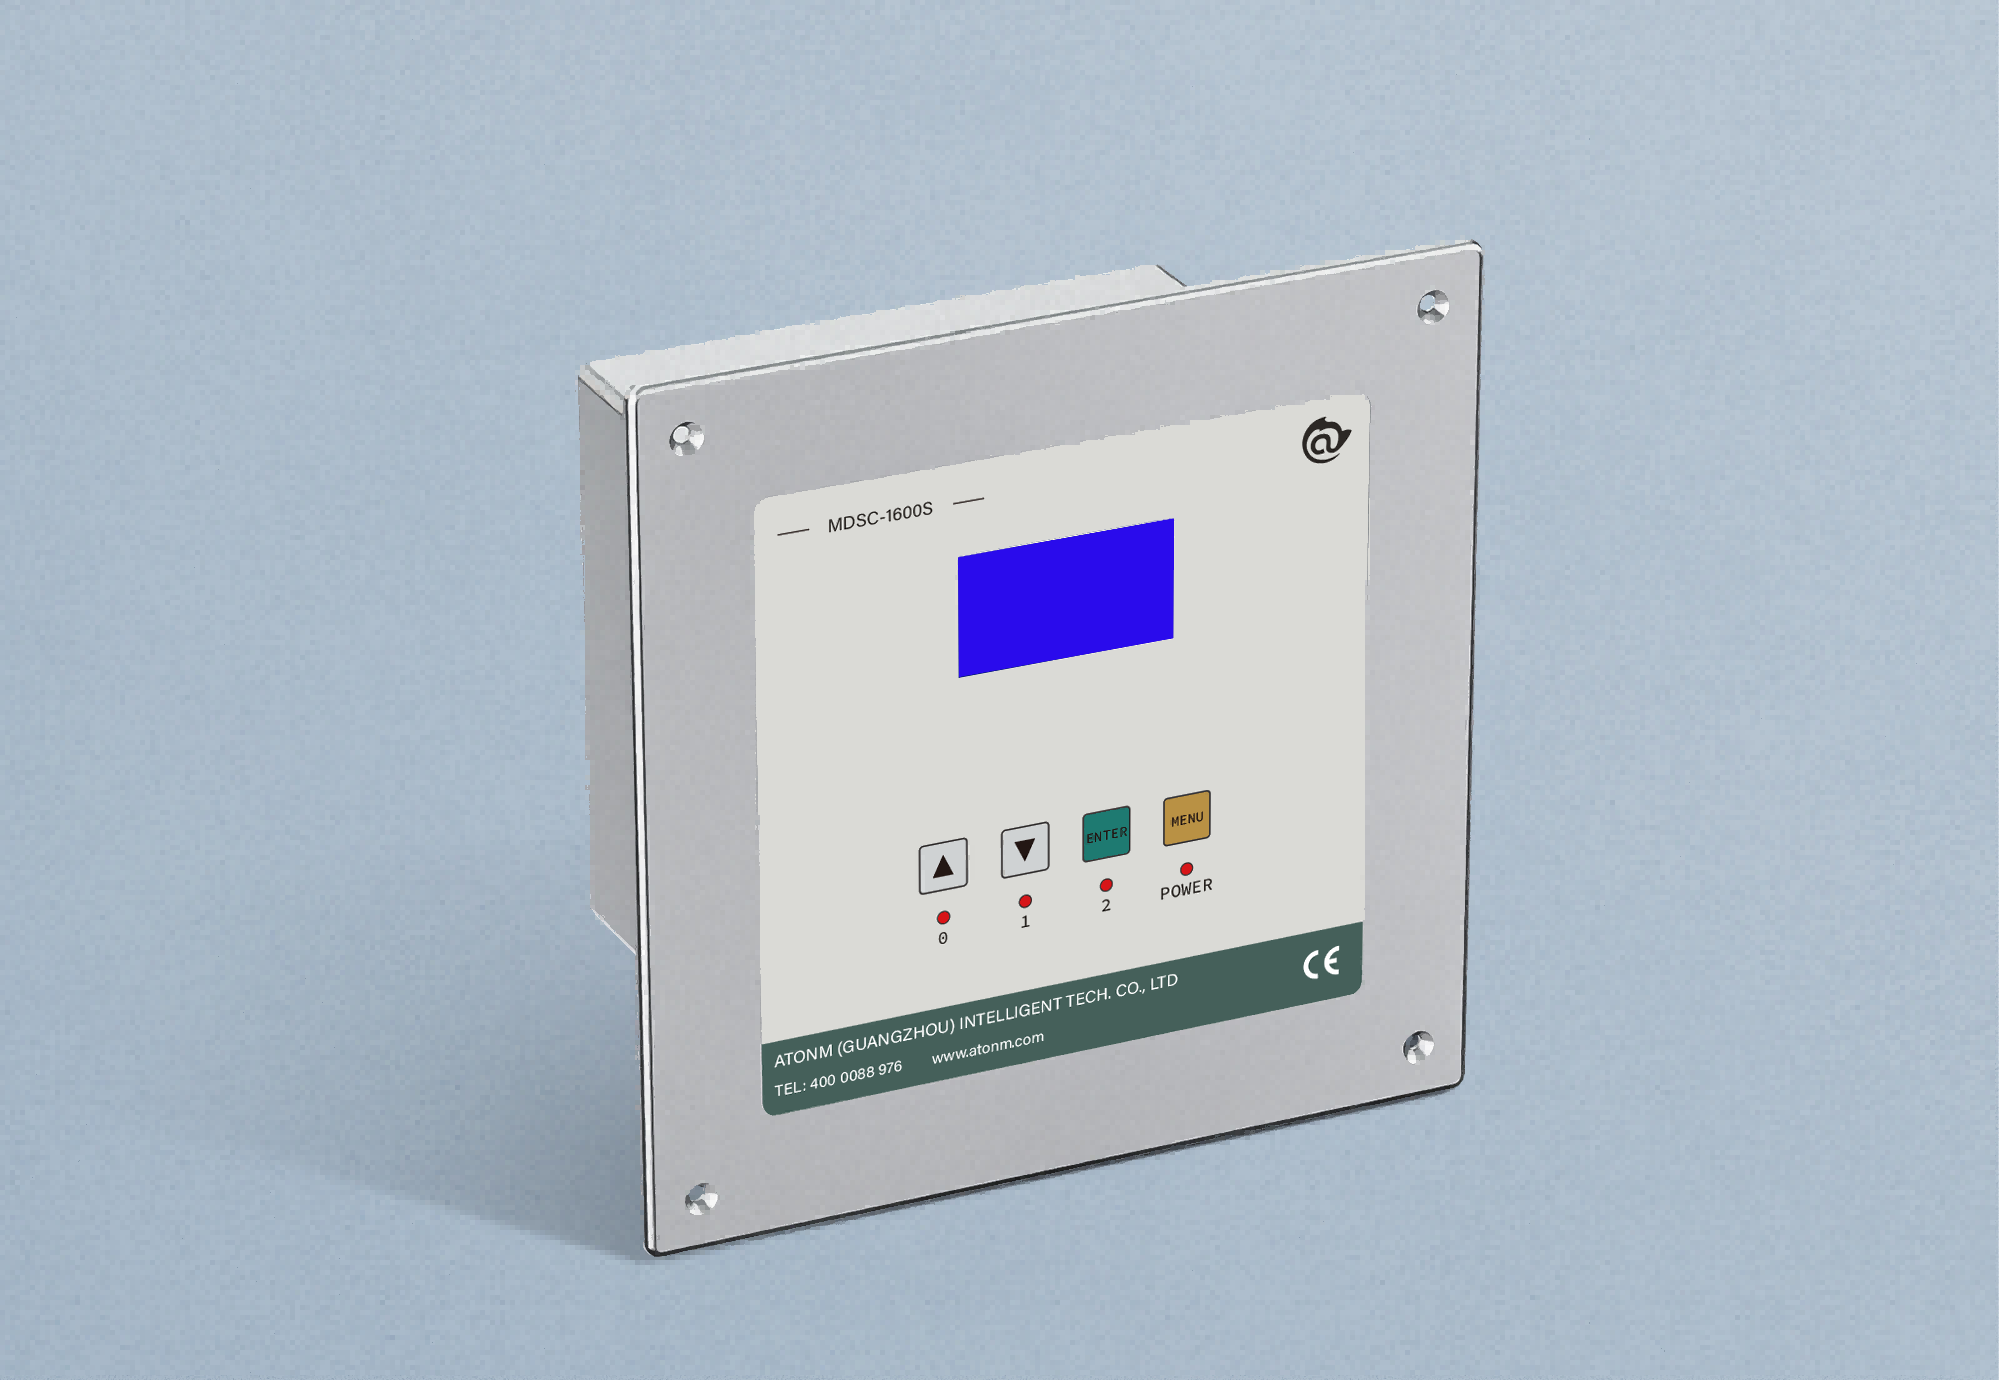
项目最终选用阿童木 MDSC-900E 金属双张检测控制器,配套方形探头 SE-1000BS-F5.0。选型依据集中在三个方面。
量程覆盖。900E 对铝板的检测范围为 0.1~8.0 mm,本案全部在产规格均落在区间内,无需按规格分档选型。
检测方式。设备为非接触检测,探头与料面之间留有间隙,不接触带油铝面,从根本上消除了划伤与探头磨损。
节拍余量。主机响应速度 600 pcs/min,远高于冲压上料节拍,检测不会成为产线瓶颈。
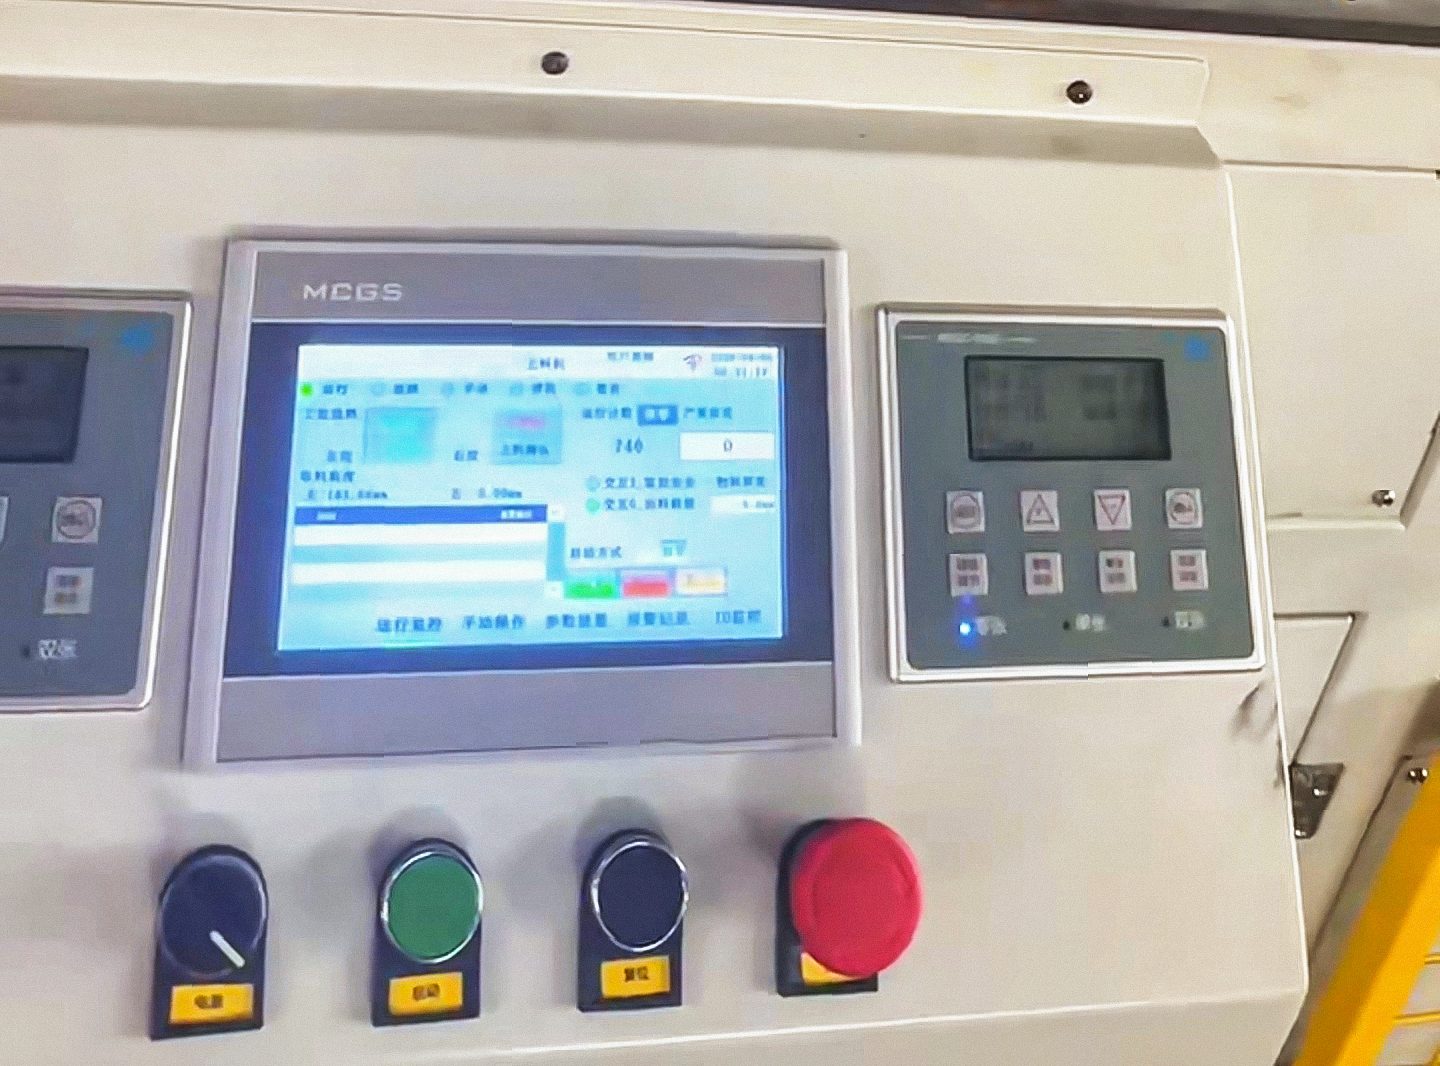
工作原理上,探头向料面发射特定频率的交变磁场,铝片靠近时其内部感生涡流,单片与双张对磁场的反作用量不同;主机将采集值与已学习的单张基准比对后判定叠层状态,输出单张、双张开关信号,信号宽度大于 50 ms,可直接被 PLC 稳定采样。
安装上,探头布置于拆垛台出料侧、机械手取料位之前,正对片料中部,探头面与料面平行,间隙按现场料况标定后锁紧;主机安装于电控柜面板,DC 24 V 供电,双张信号接入冲床 PLC 的禁止冲压回路,同时驱动三色灯与蜂鸣器报警。
| 项目 | 现场工况(典型值) | MDSC-900E 能力 | 适配结论 |
| 检测材料 | 铝合金片料,非磁性 | 电磁感应方式可检铝板 | 适用 |
| 料厚 | 0.8~2.0 mm | 铝板 0.1~8.0 mm | 量程有余量 |
| 片料尺寸 | 约 300×400 mm | 方形探头覆盖料面中部区域 | 按料宽选探头规格 |
| 上料节拍 | 20~30 件/min | 600 pcs/min | 余量充足 |
| 表面状态 | 带拉伸油膜 | 非接触检测 | 无划伤风险 |
风险
调试按三步推进。先做零张标定,在空载状态下记录探头周边金属结构件与柜体的背景值;再放单片做单张学习,以双片做双张设定,确认单、双张判据之间存在足够裕度,再学习零张;最后以二十至三十片实测料连续通过,观察油膜厚薄、片料翘曲与料温波动下是否出现跳变。
与 PLC 联锁时,以双张信号的持续时间作为最终判据,避免片料边缘掠过探头产生的瞬时信号触发停机。
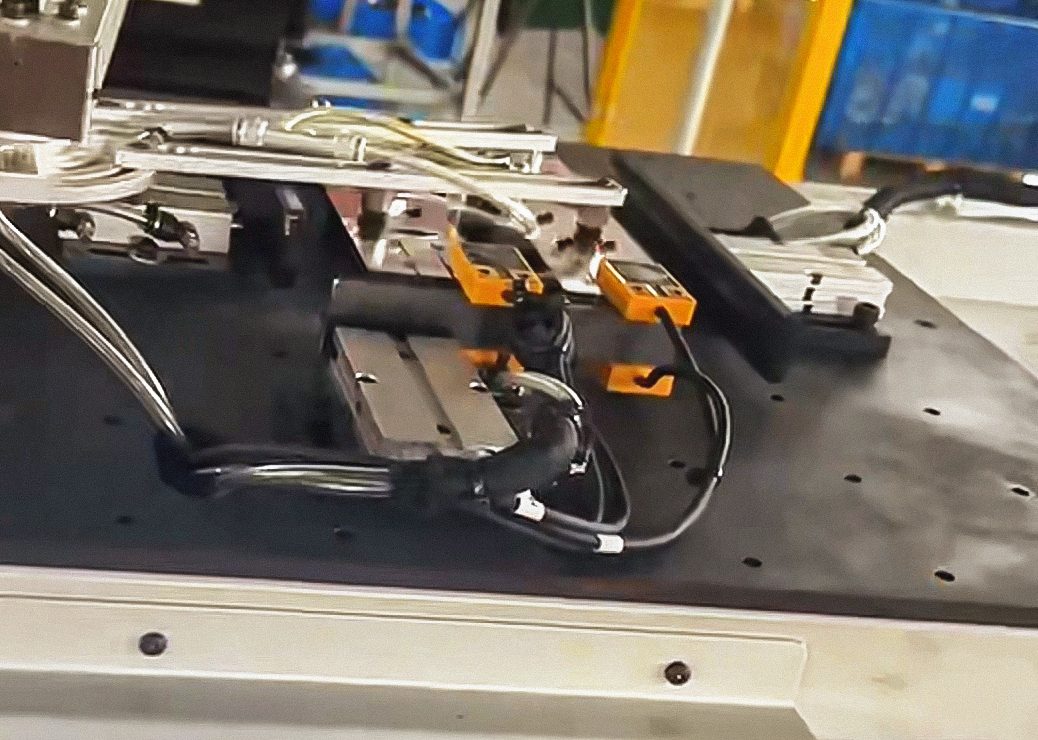
方案投用后,双张片料在进入模具之前即被拦截,冲压工位不再承担双张成形的风险,模具刃口与导柱的非正常损伤随之消失;检测过程不接触料面,铝片表面质量不受检测环节影响;两项效果分别对应设备损失、良品率,是本工况下客户最先感知到的收益。
方案边界由材料与厚度决定:铝板 0.1~8.0 mm,铁板与不锈钢 0.2~2.5 mm,铜板 0.1~2.5 mm;就本案的铝片冲压上料而言,900E 在量程、节拍、表面保护三项上均满足要求,是性价比优先的选择。
| 项目 | 参数 |
| 检测原理 | 电磁感应,非接触检测 |
| 可检材料与厚度 | 铝板 0.1~8.0 mm;铁板、不锈钢 0.2~2.5 mm;铜板 0.1~2.5 mm |
| 响应速度 | 600 pcs/min |
| 输出信号 | 单张、双张开关量输出,信号宽度大于 50 ms |
| 主机 | 132×116×48 mm,DC 24 V/500 mA,约 500 g |
| 防护等级 | 前面板 IP65,后壳 IP20 |
| 配套探头 | 方形 SE-1000BS-F5.0(45×30×12 mm);小方形 SE-1000BSmini-F5.0(30×18×10 mm);M18 圆形 SE-1000BC-F5.0(Ø18×50 mm);标配 5 m 线缆,IP65 |
| 工作环境 | 0~50 ℃ |
| 标定方式 | 零张标定、单张设定、双张设定,支持一键自动学习工料 |
1 铝片表面带拉伸油膜,会影响判定吗
影响有限,可以在标定环节吸收。油膜是非金属介质,不参与涡流形成,判定主要依据金属料厚本身,油膜厚薄变化只造成小幅漂移。
2 探头装在哪里,会不会挡料或撞模
装在拆垛台出料侧、机械手取料位之前,正对片料中部,探头面与料面平行,按现场料况留出间隙后锁紧。设备为非接触检测,探头不进入模具闭合区,正常上料不会发生干涉。安装点要保证片料经过时完整覆盖探头感应区,仅让料边掠过探头会导致信号不完整。
3 更薄的铝片或钢铝混料还能用这台吗
按材料与厚度分别判断:铝板 0.1~8.0 mm、铜板 0.1~2.5 mm、铁板与不锈钢 0.2~2.5 mm,范围内可用。低于 0.1 mm 的铝箔级材料、厚度超过 2.5 mm 的铁件,或需在同一工位切换钢铝混料时,可以选择其他型号